Segmentli Altıgen Kalıp Tasarımı: Sipariş Öncesi Kontroller
Segmentli altıgen kalıp tasarımı bir montaj bütünü olarak incelenmelidir: altıgen profil, segment birleşimleri, destek kovanı ve kabul yöntemi aynı onaylı teknik resim revizyonuna dayanmalıdır. Yalnızca anahtar ağzı ölçüsüyle yedek sipariş etmek, önemli bağlantıları tanımsız bırakır.
Bu rehber, bağlantı elemanı satın almacılarının soğuk dövme takımları için çizim kontrolü ve karşılaştırılabilir teklif talebi hazırlamasına yardımcı olur. Segment sayısı, sıkı geçme değeri veya makine ayarı vermez. Bu kararlar gerçek parça, takım ve proses verilerine dayanmalıdır.
Tasarımları karşılaştırmadan önce takımı tanımlayın
Bitmiş bir altıgen baş, kullanılan takım yolunu tek başına açıklamaz. İstenen takımın dış başı mı oluşturduğunu, iç yuva mı açtığını yoksa önceden şekillendirilmiş başı mı tıraşladığını belirleyin. Makine istasyonunu ve temas yüzeyini montaj resminde işaretleyin. Altıgen zımba inserti ile kalıp inserti farklı sipariş kalemleridir.
Japan Hardware'ın segmentli takım grubu, zımba ve kalıp insertlerini ayırır; kendi tasarımlarında segmentlemeyi köşe gerilmeleriyle ilişkilendirir. Bu açıklama, Jungu takımları için genel bir ömür artışı veya teknik şartname oluşturmaz.
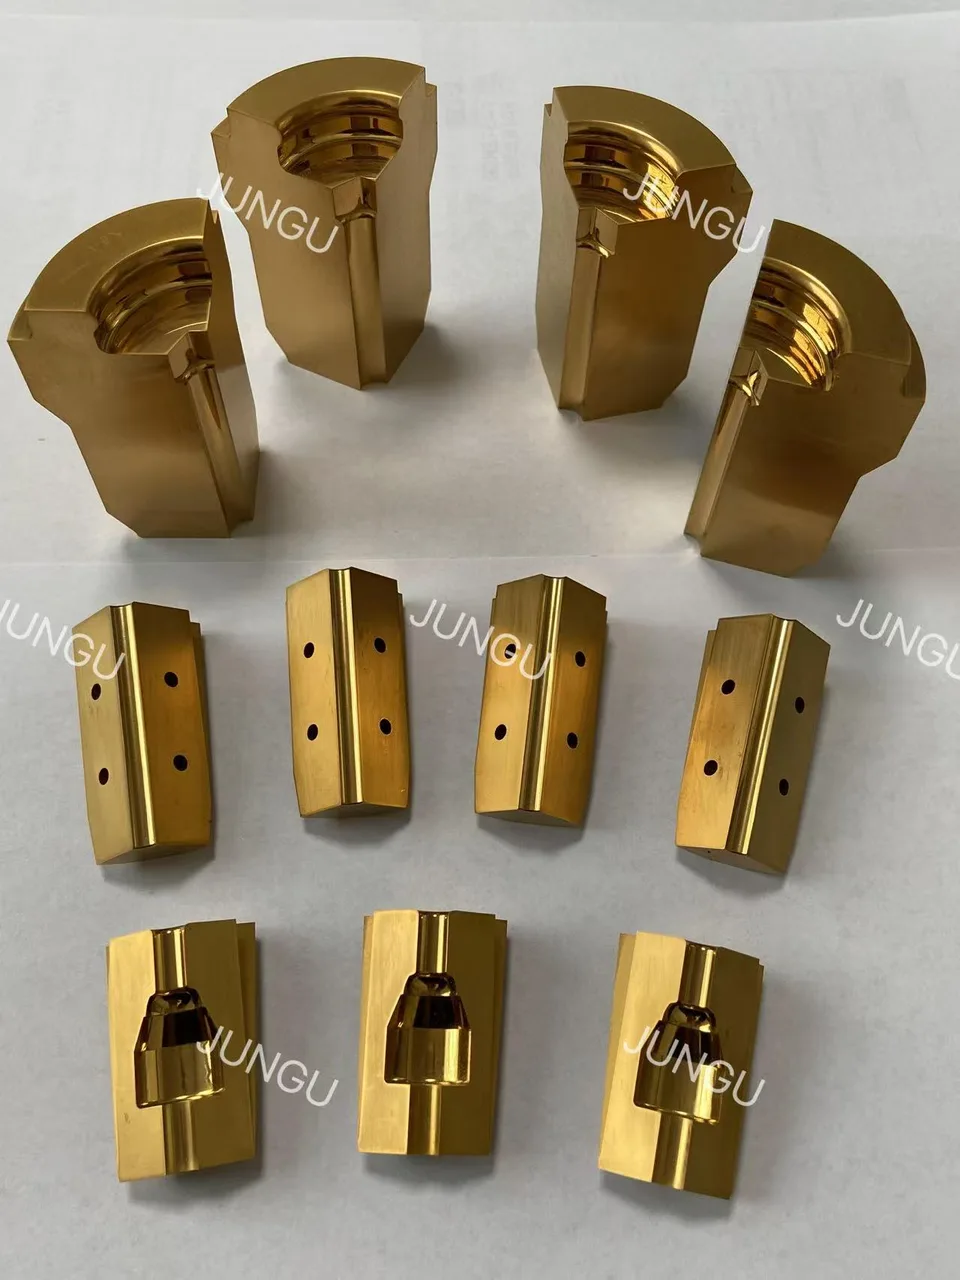
Cıvata başı uygulaması için soğuk dövme için tungsten karbür altıgen cıvata kalıbı sayfasını inceleyin. İlgili ürün grubunu belirlemek için segmentli kalıplar genel sayfasını kullanabilirsiniz.
Etiketsiz numune yerine çizim listesi kullanın
Bitmiş parça resmini, takım montaj resmini ve tekil bileşen resimlerini revizyonlarıyla birlikte ilişkilendirin. Denemede bir köşe, destek parçası veya kovan ölçüsü değişirse hangi diğer çizimlerin güncelleneceği de belirtilmelidir.
Kullanılmış numune aşınmayı ve montaj yönünü gösterebilir; ancak başlangıçtaki hedef ölçüyü güvenilir biçimde belirleyemez. Numuneden ölçülen değerleri onaylı ölçülerden ayırın. Set içindeki konumunu kaydedin ve parçaları temizlemeden veya ayırmadan fotoğraflayın.
“Bir hasarlı segment değişsin, kovan kalsın” ifadesi; kovan ve diğer segmentler tanımlanmadan eksik kalır. Tedarikçiden hangi bağlantı yüzeylerini kontrol edeceğini ve o set için tek segment değişiminin kabul edilip edilemeyeceğini açıklamasını isteyin.
Parça gereklilikleriyle takım ölçülerini ayırın
| Kontrol kaydı | Mutabık kalınacak bilgi |
|---|---|
| Bitmiş altıgen profil | Anahtar ağzı, baş yüksekliği, köşeler, pahlar ve ilgili çizim veya mastar. |
| Monte edilmiş kalıp boşluğu | Ölçüm durumu, referans yüzeyleri, segment yönleri ve boşluk geçişleri. |
| Segment bağlantıları | Birleşim konumları, tanımlama işaretleri ve belirtilmiş temas veya destek yüzeyleri. |
| Kovan ve arka destek | Yeni ve korunacak bileşenler ile geçmeyi tanımlayan resim. |
| Proses bağlamı | Makine, istasyon, giriş ön formu, iş parçası malzemesi ve ilgili işletme belgeleri. |
| Kabul kanıtları | Ölçüm raporu, etiketlenmiş deneme parçaları, hata sınırları ve onay sorumlusu. |
Bitmiş baş ölçüsünü mühendislik incelemesi olmadan doğrudan takım siparişine aktarmayın. Tasarımcıdan onaylı boşluğun parça gerekliliğiyle ilişkisini ve her ikisinin nasıl ölçüleceğini açıklamasını isteyin. Bu rehber genel bir telafi payı vermez.
Bu montajda “segmentli” ne demektir?
İlgili işlem sırasında segmentlerin sabit tutulup tutulmadığını veya montajın parçayı çıkarmak için kontrollü olarak açılıp açılmadığını belirleyin. Öngörülen hareket sırasını montaj belgelerine kaydedin. “Bölünmüş” ifadesi tek başına hareketli mekanizmayı veya zamanlamasını tanımlamaz.
Kontrollü açılma ve kapanma gerekiyorsa bağlantı elemanı soğuk dövme uygulamaları için açılır-kapanır kalıplar sayfasını inceleyin. Sabit tutulan segmentli insertin, yalnızca görünür profili aynı diye açılan bir montajın yerine geçeceğini varsaymayın.
Bu bileşen kontrolünü genel soğuk dövme istasyon sırası incelemesinden ayırın. İstasyon planı proses sırasını belirler; buradaki kontrol ise o plan içindeki teslim kapsamını ve kabulü netleştirir.
Malzeme seçmeden önce değişim kapsamını belirleyin
TEMSA'nın kendi baş şekillendirme kalıbı örnekleri, modüler karbür bileşenler ve değiştirilebilir segmentler içerir. Değiştirilebilirlik tasarıma bağlıdır; ilgisiz setlerin segmentlerini karıştırma izni değildir.
Kapsamı açık yazın: tam montaj, eşlenmiş segment seti, tek bileşen veya mevcut kovanla kullanılacak insert. Onaylanmış malzeme ve işlem gerekliliklerini belirtin. Alternatif önerilirse nedenini, değişen çizim referanslarını ve deneme kabul planını isteyin.
Teklifleri aynı kapsam üzerinden karşılaştırın. Bir teklif yeni kovan ve monte edilmiş boşluğun ölçümünü içerirken diğeri yalnızca ayrı segmentleri kapsayabilir. Bu farklar çözülmeden düşük toplam fiyatın anlamı belirsizdir.
Numune onayını tekrar sipariş için kullanılabilir tutun
Deneme öncesinde montajın ve şekillendirilen parçaların nasıl tanımlanacağını kararlaştırın. Montaj revizyonunu, tel veya ön form partisini, makine istasyonunu ve ölçüm yöntemini kayda ekleyin. Deneme sırasında yapılan proses değişikliklerini yazın; her farkı takıma bağlamayın.
Görünür birleşim izi, köşe kusuru veya eksik profil varsa fotoğrafları ve ölçülmüş parçaları saklayın. Gözlenen durumla kabul gerekliliğini ayrı belirtin. Tek fotoğraf, nedenin segment bağlantısı, giriş malzemesi, destek veya proses ayarı olduğunu göstermez.
Tekrar siparişte “öncekiyle aynı” yerine kabul edilen revizyona ve deneme kaydına atıf yapın. Korunacak bileşenleri ve bunların durumunu kabul etmek için gereken kontrolleri tanımlayın.
Montajı tanımlayan teklif talebi gönderin
Bitmiş parça resmini, montaj ve bileşen revizyonlarını, makine ve istasyon bilgilerini, iş parçası malzemesini, miktarları ve yeni-korunacak parça listesini gönderin. Gerekiyorsa hasar fotoğraflarını veya reddedilmiş parçaları yalnızca kararlaştırılan inceleme amacıyla paylaşın.
Segmentli kalıp teklif incelemesi için çizimlerinizi Jungu'ya gönderin. Çözülmemiş ölçüleri soru olarak işaretleyin. Onaylı çizim ve açık kabul kaydı, varsayılan standart toleranstan veya kanıtsız takım ömrü hedefinden daha kullanışlı bir temeldir.
Sık sorulan sorular
Altıgen profil her zaman altı segment gerektirir mi?
Arama terimi veya bitmiş kontur tek başına segment sayısını belirlemez. Tasarımcıdan gerçek montaj ve uygulama için önerdiği yapıyı gerekçelendirmesini isteyin.
Tek bir hasarlı segment değiştirilebilir mi?
Bunu tanımlanan set için doğrulayın. Tek parça değişimini kabul etmeden önce korunacak bileşenleri, eşleme gerekliliklerini ve monte edilmiş takımın kontrolünü değerlendirin.
Kalıp boşluğunu ölçmek üretim onayı için yeterli mi?
Bu ölçüm takım kontrolüne cevap verir. Kararlaştırılan deneme, şekillendirilmiş parçaların kayıtlı proses koşullarında belirtilen gereklilikleri karşılayıp karşılamadığını da göstermelidir.