Karbür Kalıplar Çalışma Profili Korunarak Nasıl Parlatılır?
Karbür kalıpları parlatmak için önce izin verilen çalışma geometrisini tanımlayın, yüzey durumunu değerlendirin, uygun finisaj yolunu seçin ve sonucu ölçerek doğrulayın. Parlak bir kalıp boşluğu, ölçülerin ve çalışma profilinin kabul sınırlarında kaldığını tek başına göstermez.
Bu rehber, soğuk dövme takımları için endüstriyel karbür kalıp parlatmanın proses ve kontrol planını açıklar. Her uygulamaya uygun bir atölye reçetesi değildir. Aşındırıcı, yardımcı takım, makine ayarları ve kaldırılabilecek malzeme payı, gerçek insert ve başlangıç durumu için onaylanmalıdır.
Yüzey kalitesi ile formu ayırın
Yüzey kalitesi ve form farklı soruları yanıtlar. Yüzey şartı, belirli bir bölgedeki tanımlanmış dokuyla ilgilidir. Form şartı ise boşluğun ölçüsünü, geçişlerini, düz kısımlarını, radyüslerini veya özel profilini tanımlar. Çizim gerektiriyorsa kontrol planı her ikisini de kapsamalıdır.
Kullanılmış takımda, ne kadar malzeme kaldırılacağına karar vermeden önce ölçülen durumu onaylı çizimle karşılaştırın. İzin verilen ölçüyü zaten aşmış bir boşluk, daha fazla malzeme kaldırılarak küçültülemez. İşleme parlatma denmesi bu ölçü kararını değiştirmez.
Yeni insertte, önceki işlemin planlanan finisaj için kontrollü pay bırakıp bırakmadığını belirleyin. Hangi özelliklerin korunacağını, hangilerinin çizim sınırları içinde değişebileceğini sorun. “Her yerde ayna yüzey” bu ayrımı açıklamaz.
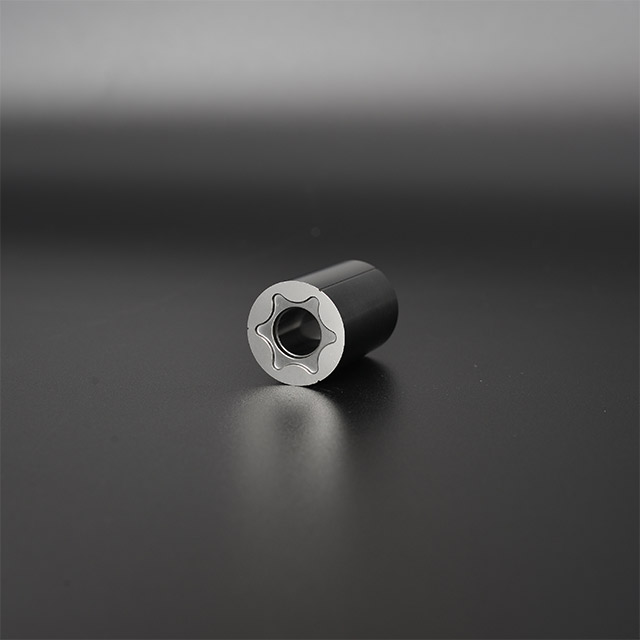
Özel karbür kalıp çekirdeği sayfası ilgili takım kapsamını açıklar. Insert mevcut bir montaja aitse boşluk ve kovan çizimlerini birlikte iletin.
Elmasla parlatma işlem sırasına nasıl girer?
CERATIZIT karbür rehberi, basılı sayfa 31–32, başlangıç pürüzlülüğüne göre elmas pasta seçimini açıklar; kaba pastaların profil ve radyüsleri bozabileceğini belirtir. Hedef geometri bu nedenle işlem planının başlangıç verisidir.
Hazırlık, gerekiyorsa geometri düzeltme, finisaj ve son kabulü ayrı aşamalar olarak ele alın. Sorumlu takımcı her aşamanın amacını ve bitiş noktasını belirlemelidir. İşin ayrı insertte mi yoksa monte edilmiş takımda mı yapılacağını kaydedin ve kapsam dışı yüzeyleri işaretleyin.
Kemet'in yuvarlak tel çekme kalıbı prosedürü, kaba lepleme, daha ince finisaj, ara temizlik ve son ölçü kontrolünü ayırır. Bu örnek; soğuk dövme boşluğu için devir, tane boyutu veya lep şekli şartnamesi değildir.
Şekilli insertte, yöntem gerçekten erişilebilen yüzeyleri ele almalıdır. Yuvarlak delik örneği, loblu bir yuvanın veya yerel geçişin nasıl korunacağını çözmez. Bu bölgeler planlandığı gibi ölçülemiyor veya korunamıyorsa üretim takımını işlemeye başlamadan önce yöntemi netleştirin.
İş parlatma mı, yeniden işleme mi, değişim mi?
| Gözlenen durum | Çözülecek karar |
|---|---|
| Geometri onaylı sınırlar içindeyken yüzey izleri | Tanımlı finisaj, kalan ölçü payını kaybetmeden yüzey şartını sağlayabilir mi? |
| Önemli malzeme kaldırmayı gerektiren derin iz | İzin giderilmesi kontrollü ölçü veya geçişi değiştirir mi? Ölçüsel yeniden işleme olarak inceleyin. |
| Büyümüş, yuvarlanmış veya şartname dışı profil | Onaylı tasarım değişikliği, başka izinli uygulama veya değişim değerlendirin. Daha parlak yüzey eski geometriyi geri getirmez. |
| Çatlak şüphesi veya kırılmış çalışma kenarı | Kanıtı kozmetik işlemle gidermek yerine takımı bütünlük ve onarılabilirlik incelemesine ayırın. |
| Kaplamalı yüzey veya bilinmeyen önceki işlem | Tabakayı tanımlayın; değiştirmeden önce işleme ve kabul yolunu kararlaştırın. |
Bunlar otomatik onarım izinleri değil, inceleme aşamalarıdır. İlk hasar fotoğraflarını ve ölçümleri takım kaydında saklayın. Tekrarlanan izlerin araştırılması için iş parçası, yağlama ve karşı takım bilgilerini de kaydedin.
Parlak yüzey önceki hasarın tamamen giderildiğini göstermez
CERATIZIT ayrıca parlatmanın, önceki EDM işleminin etkilediği bölgeleri genellikle tamamen gidermediğini belirtir. Görünüşü, mutabık kalınmış üretim ve bütünlük değerlendirmesinin yerine kabul etmeyin.
Çatlak belirtisinde değerlendirme yöntemini ve sonraki kararı sorumlu uzman seçmelidir. Bu rehber çatlağı parlatıp geçmeyi önermez ve güvenle kaldırılabilecek genel bir derinlik vermez. Teknik iletişim kapsamı için soğuk şekillendirme kalıbı tedarikçisi seçim rehberini tamamlayıcı kontrol listesi olarak kullanabilirsiniz.
Finisajdan önce ve sonra aynı özellikleri kontrol edin
Kontrollü özellikleri ve referans yüzeylerini çizimde işaretleyin. Her birine nasıl erişileceğini ve nasıl ölçüleceğini kararlaştırın. Küçük veya şekilli boşluk içindeki yüzey dokusu şartı için ölçüm yöntemini proses seçiminden önce doğrulayın; erişilebilir düz yüzey çalışma bölgesini temsil etmeyebilir.
Mümkün olduğunda karşılaştırmayı aynı tanımlanmış konumlarda yapın. Gerçek sonuçları, kullanılan yöntemi ve doğrulanamayan özellikleri kaydedin. Çizim sayısal pürüzlülük sınırı istiyorsa parametreyi ve ölçüm konumunu belirtin; bunların yerine yalnızca “ayna yüzey” yazmayın.
REDIES tel çekme kalıbı yenileme akışı; temizlik, finisaj, kalibrasyon ve son optik ve çap kontrolünü içerir. Satın alma açısından ders, işlem ile kabulü ayrı planlamaktır. Tel çekme geometrisi soğuk dövme şartnamesi değildir.
Denemeyi değerlendirmeden önce eşleşen takımları belirleyin
Şekillendirme montajında, bitirilmiş insertle kullanılacak zımba ve kovanı tanımlayın. Jungu'nun karbür kalıp çekirdeği ve zımba seti sayfası bu eşlenmiş takım kapsamını açıklar. Diğer bileşenler veya işletme koşulları değişmişse, önceki üretimle karşılaştırmada bu değişiklikleri görünür tutun.
Takım kontrolünü üretim kabulünden ayırın. Ölçüm raporu teslim edilen takımı tanımlar; etiketli deneme parçaları kayıtlı proses koşullarındaki sonucu gösterir. Hangi parça özelliklerinin kontrol edileceğini ve denemeyi kimin onaylayacağını kararlaştırın.
Takım incelemesi için neler gönderilmeli?
Onaylı çizimi, güncel ölçümleri, temizleme öncesi fotoğrafları, bilinen karbür ve kaplama bilgilerini, makine istasyonunu ve yeni-yedek parça kapsamını sağlayın. Önerilen ölçü değişikliklerini açıkça işaretleyin.
Karbür takım çizimlerinizi inceleme için Jungu'ya gönderin. İncelemede istenen bileşen ve kabul şartları netleştirilebilir. Bu makale her kullanılmış kalıbın yenilenebileceğini veya değerlendirme olmadan belirli bir parlatma hizmeti sunulacağını taahhüt etmez.
Sık sorulan sorular
Karbür kalıp için hangi tane boyutunu kullanmalıyım?
Her boşluğa uygun tek tane boyutu yoktur. Başlangıç yüzeyi, geometri ve izin verilen kaldırma payına göre takım ve aşındırıcı tedarikçisiyle yöntemi belirleyin.
Parlatma büyümüş bir kalıbı düzeltebilir mi?
Daha fazla malzeme kaldırmak, zaten büyük olan boşluğu küçültmez. İzin verilen geometriyi değerlendirerek farklı bir onaylı kapsam veya değişim kararı verin.
Ayna yüzey kabul için yeterli midir?
Hayır. Çizimin ölçü, form ve geçerli yüzey gerekliliklerini doğrulayın. Görünüş tek başına bu ölçümleri sağlamaz.