Hartmetallmatrizen polieren und die Arbeitskontur erhalten
Beim Polieren von Hartmetallmatrizen zuerst die zulässige Arbeitsgeometrie festlegen, den Oberflächenzustand prüfen, ein geeignetes Finishverfahren wählen und das Ergebnis messen. Eine glänzende Kavität belegt allein nicht, dass Maße und Arbeitskontur noch den Anforderungen entsprechen.
Dieser Leitfaden erläutert die Prozess- und Prüfplanung für Hartmetall-Kaltstauchwerkzeuge. Er ist keine allgemeingültige Werkstattanweisung. Schleifmittel, Hilfswerkzeuge, Maschineneinstellungen und Abtragszugabe müssen für den konkreten Einsatz und seinen Ausgangszustand freigegeben werden.
Oberfläche und Form getrennt betrachten
Oberflächenbeschaffenheit und Form beantworten unterschiedliche Fragen. Die Oberflächenanforderung beschreibt die festgelegte Textur in einem bestimmten Bereich. Die Formanforderung betrifft die Kavität: Maße, Übergänge, gerade Abschnitte, Radien oder Sonderkontur. Der Prüfplan muss beide Aspekte abdecken, soweit die Zeichnung sie fordert.
Vergleichen Sie bei einem gebrauchten Werkzeug den gemessenen Zustand vor dem Materialabtrag mit der freigegebenen Zeichnung. Eine bereits zu große Kavität wird durch weiteren Abtrag nicht kleiner. Das ist eine Maßentscheidung, auch wenn der geplante Vorgang „Polieren“ heißt.
Bei neuen Einsätzen ist zu klären, ob die Vorbearbeitung eine kontrollierte Zugabe für das geplante Finish hinterlassen hat. Welche Merkmale müssen erhalten bleiben, welche dürfen sich innerhalb der Zeichnungsgrenzen ändern? „Überall Spiegelglanz“ beantwortet diese Frage nicht.
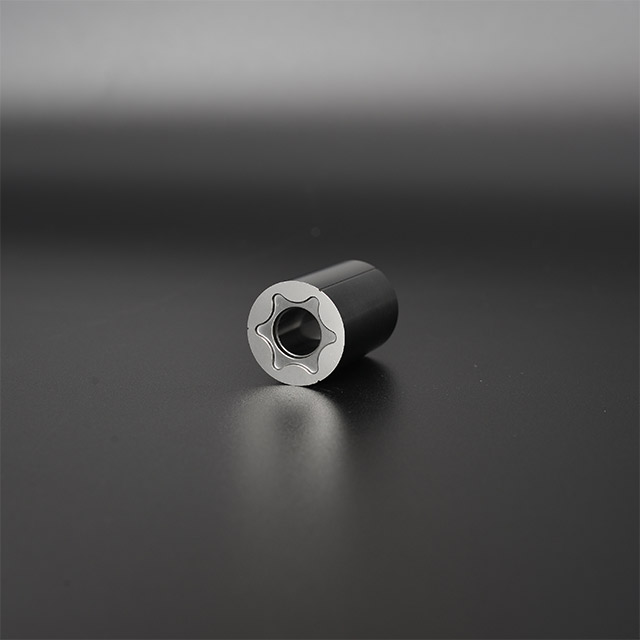
Die Produktseite kundenspezifischer Hartmetall-Matrizeneinsatz beschreibt den Werkzeugkontext. Bei bestehenden Baugruppen sollten Kavitäts- und Fassungszeichnung gemeinsam vorliegen.
Wo das Diamantpolieren im Ablauf steht
Der CERATIZIT-Hartmetallleitfaden, Druckseiten 31–32, beschreibt Diamantpasten entsprechend der Ausgangsrauheit und warnt vor Kontur- und Radienveränderungen durch grobe Pasten. Die Sollgeometrie gehört deshalb bereits in die Prozessplanung.
Trennen Sie Vorbereitung, gegebenenfalls erforderliche Geometriekorrektur, Finish und abschließende Abnahme. Der verantwortliche Werkzeugmacher sollte für jede Stufe Ziel und Endpunkt festlegen. Dokumentieren Sie, ob ein loser Einsatz oder eine montierte Baugruppe bearbeitet wird, und kennzeichnen Sie nicht zum Auftrag gehörende Flächen.
Kemet unterscheidet bei runden Drahtziehmatrizen grobes Läppen, feineres Finish, Zwischenreinigung und abschließende Maßprüfung. Dieses Beispiel liefert keine Drehzahl-, Körnungs- oder Läppkörpervorgabe für eine Kaltstauchkavität.
Bei einem Formeinsatz muss das Verfahren die tatsächlich zugänglichen Flächen berücksichtigen. Ein Rundbohrungsbeispiel klärt nicht, wie eine mehrlappige Vertiefung oder ein örtlicher Übergang erhalten bleibt. Können diese Bereiche nicht wie geplant geschützt oder gemessen werden, ist das Verfahren vor der Bearbeitung des Produktionswerkzeugs zu klären.
Polieren, Maßnacharbeit oder Ersatz?
| Festgestellter Zustand | Zu klärende Entscheidung |
|---|---|
| Oberflächenspuren bei noch zeichnungsgerechter Geometrie | Kann ein definiertes Finish die Oberflächenanforderung innerhalb der verbleibenden Maßzugabe erreichen? |
| Tiefe Spur mit erheblichem Abtragsbedarf | Würde ihre Entfernung ein kontrolliertes Maß oder einen Übergang verändern? Als Maßnacharbeit prüfen. |
| Zu große, verrundete oder anderweitig nicht zeichnungsgerechte Kontur | Freigegebene Umkonstruktion, andere zulässige Anwendung oder Ersatz prüfen. Mehr Glanz stellt die ursprüngliche Geometrie nicht wieder her. |
| Rissverdacht oder ausgebrochene Arbeitskante | Werkzeug zur Zustands- und Reparaturfähigkeitsprüfung zurückhalten, statt Spuren kosmetisch zu überarbeiten. |
| Beschichtete Fläche oder unbekannte Vorbehandlung | Schicht identifizieren und Bearbeitungs- sowie Abnahmeweg vor der Veränderung vereinbaren. |
Diese Punkte sind Prüfschritte, keine automatischen Reparaturfreigaben. Bewahren Sie ursprüngliche Schadensfotos und Messergebnisse beim Werkzeugdatensatz auf. Bei wiederkehrenden Spuren sind auch Werkstück-, Schmierungs- und Gegenwerkzeugdaten für die Ursachenprüfung zu dokumentieren.
Glanz belegt keine vollständige Schadensbeseitigung
CERATIZIT weist außerdem darauf hin, dass Polieren die von einer vorherigen Erodierbearbeitung beeinflussten Zonen in der Regel nicht vollständig entfernt. Optik ersetzt daher keine vereinbarte Fertigungs- und Zustandsbewertung.
Bei einer Rissanzeige muss der verantwortliche Fachbetrieb Prüfverfahren und weiteren Umgang festlegen. Dieser Leitfaden empfiehlt weder das Wegpolieren eines Risses noch eine pauschal unbedenkliche Abtragstiefe. Für die weitergehende Untersuchung dient der Leitfaden zur Auswahl eines Kaltstauchmatrizen-Lieferanten als ergänzende Checkliste zur technischen Abstimmung.
Dieselben Merkmale vor und nach dem Finish prüfen
Kennzeichnen Sie kontrollierte Merkmale und Bezugsflächen in der Zeichnung. Vereinbaren Sie Zugänglichkeit und Messverfahren. Bei einer Texturanforderung in kleinen oder geformten Kavitäten muss die Messmethode vor der Prozesswahl geklärt sein; eine zugängliche ebene Fläche repräsentiert nicht zwingend die Arbeitszone.
Vergleichen Sie nach Möglichkeit dieselben identifizierten Stellen. Dokumentieren Sie tatsächliche Ergebnisse, Verfahren und nicht prüfbare Merkmale. Fordert die Zeichnung einen numerischen Rauheitsgrenzwert, sind Parameter und Messort anzugeben. Das Wort „Spiegelglanz“ ersetzt diese Angaben nicht.
REDIES führt bei der Drahtziehmatrizen-Aufarbeitung Reinigung, Finish, Kalibrierung sowie abschließende optische und Durchmesserprüfung auf. Für die Beschaffung bedeutet das: Bearbeitung und Abnahme getrennt planen. Die Drahtziehgeometrie ist keine Kaltstauchspezifikation.
Gegenwerkzeuge vor der Versuchsbeurteilung zuordnen
Benennen Sie bei einer Umformbaugruppe den Stempel und die Fassung, die mit dem fertigbearbeiteten Einsatz verwendet werden. Die Jungu-Seite Hartmetall-Matrizeneinsatz und Stempelsatz beschreibt diesen zusammengehörigen Werkzeugumfang. Änderungen anderer Komponenten oder Betriebsbedingungen müssen bei einem Vergleich mit dem früheren Lauf erkennbar bleiben.
Werkzeugprüfung und Produktionsfreigabe sind getrennte Nachweise. Der Prüfbericht beschreibt das gelieferte Werkzeug, gekennzeichnete Versuchsteile zeigen das Ergebnis unter dokumentierten Prozessbedingungen. Vereinbaren Sie zu prüfende Teilemerkmale und Freigabeverantwortung.
Unterlagen für die Werkzeugprüfung
Senden Sie freigegebene Zeichnung, aktuelle Messwerte, Fotos vor der Reinigung, bekannte Hartmetall- und Beschichtungsangaben, Maschinenstation und den gewünschten Neu- oder Ersatzteilumfang. Kennzeichnen Sie vorgeschlagene Maßänderungen ausdrücklich.
Senden Sie Jungu Ihre Hartmetall-Werkzeugzeichnungen zur Prüfung. Dabei lassen sich Komponente und Abnahmeanforderungen klären. Der Artikel verspricht weder die Aufarbeitbarkeit jedes gebrauchten Werkzeugs noch eine bestimmte Polierdienstleistung ohne vorherige Bewertung.
Häufige Fragen
Welche Körnung eignet sich für Hartmetallmatrizen?
Es gibt keine einheitliche Körnung für jede Kavität. Ausgangsfläche, Geometrie und zulässiger Abtrag bestimmen den Weg, abgestimmt mit Werkzeug- und Schleifmittelanbieter.
Lässt sich eine zu große Kavität durch Polieren korrigieren?
Weiterer Abtrag verkleinert sie nicht. Prüfen Sie die zulässige Geometrie und entscheiden Sie über einen anderen freigegebenen Umfang oder Ersatz.
Reicht eine spiegelnde Oberfläche zur Abnahme?
Nein. Maße, Form und geltende Oberflächenanforderungen sind gemäß Zeichnung zu prüfen. Das Aussehen liefert diese Messwerte nicht.