Vida ve Cıvatalar için Diş Ovalama Kalıpları Nasıl Seçilir?
Diş ovalama kalıplarını gerçek eşiklerle seçin: kalıp tipi, boş parça toleransı, malzeme riski, makine uyumu ve teknik teklif kontrolü.
Kalıp tipini ovalama makinesi, kalıp bağlantısı, diş geometrisi, taslak durumu, malzeme ve kontrol şartlarına göre seçin. Düz kalıplar uygun düz kalıp makineleri, silindirik kalıplar ise uyumlu döner sistemler içindir. Malzeme ve mukavemet sınıfı inceleme girdileridir; her uygulama için geçerli seçim eşikleri değildir.
Diş Ovalama Kalıbı Bağlantı Elemanı Üretiminde Aslında Neyi Kontrol Eder?
Diş ovalama kalıpları dış dişleri talaş kaldırarak değil, malzemeyi plastik olarak akıtarak oluşturur. Vida ve cıvata üretiminde boş parça eşleşmiş ovalama takımları arasında sıkıştırılır ve malzeme istenen diş profiline akar.
Biz kalıba yalnızca şekilli bir çelik blok olarak değil, basınç kontrol takımı olarak bakarız. Diş profili, boş çap, malzeme akışı, ovalama basıncı ve kalıp çifti zamanlaması; bitmiş bağlantı elemanının hatve doğruluğunu koruyup korumayacağını belirler.
Boş parça çapı fazla büyükse ovalama basıncı yükselir ve kalıp kenarı kırılır. Çok küçükse diş tepesi dolmaz. Kalıp ölçüsü makine kanalına uymuyorsa operatör ayarda telafi eder ve üretim penceresi daralır.
Düz ve Silindirik Diş Ovalama Kalıpları Arasında Nasıl Seçim Yapmalısınız?
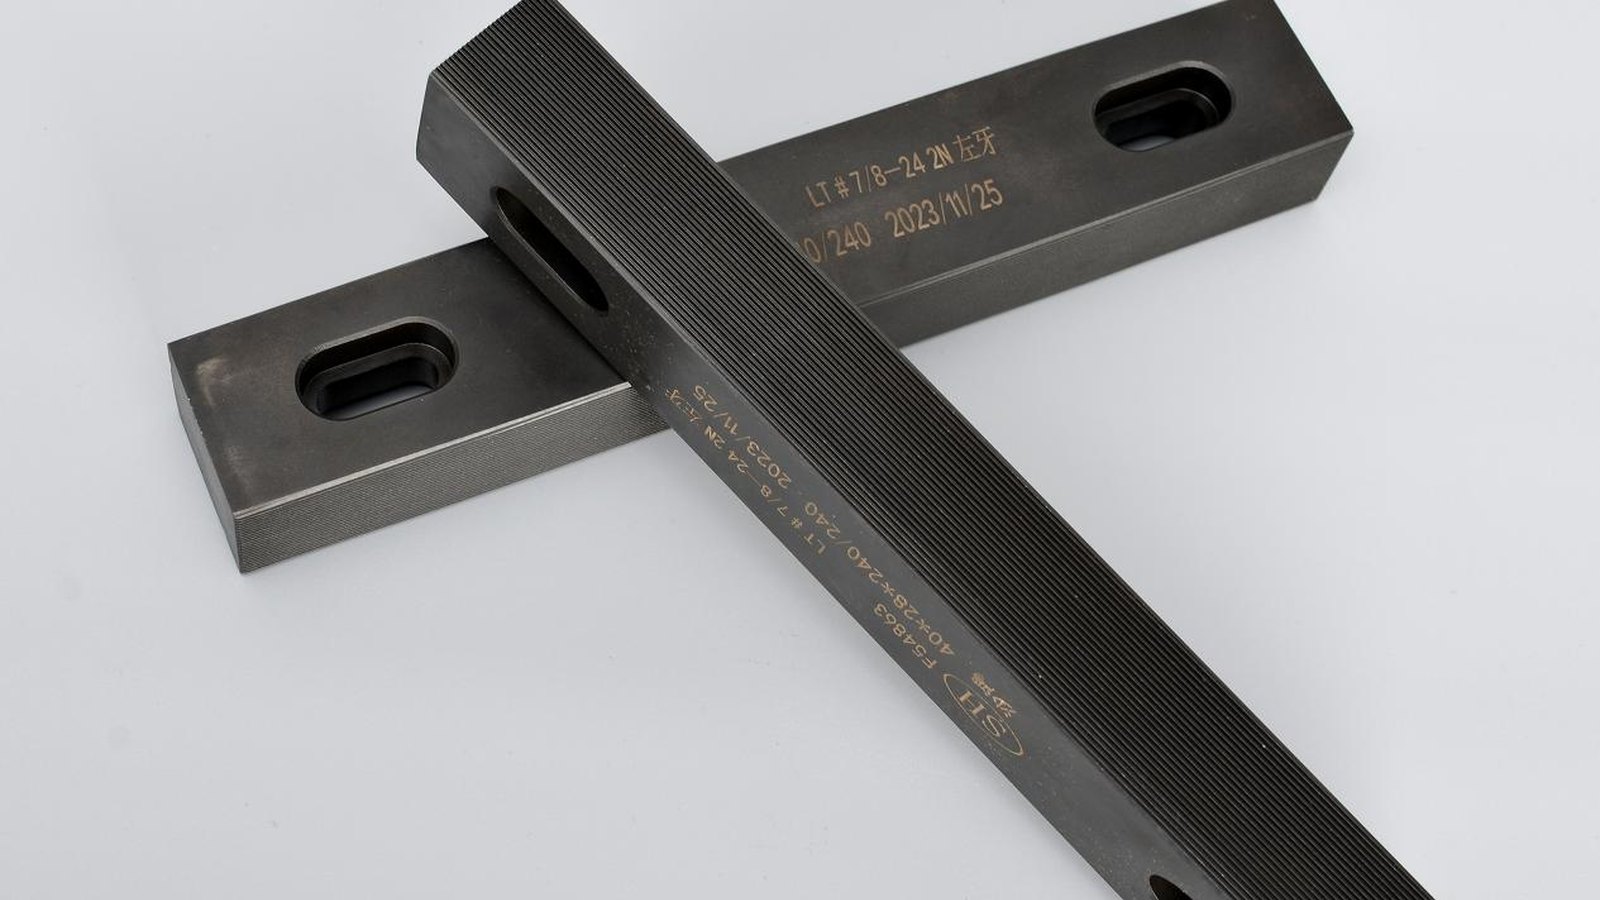
Kalıpları karşılaştırmadan önce gerçek taslak değişkenliğini parça ve proses şartlarıyla karşılaştırın. Bir kalıp, kararsız taslağı telafi edemez.
| Karar konusu | Tekliften önce kontrol | Seçime etkisi |
|---|---|---|
| Makine ve bağlantı | Makine modelini, bağlantı ölçülerini ve mevcut takımları doğrulayın. | Kalıp tipi kurulu sisteme uymalıdır. |
| Parça ve diş | Toplam uzunluğu, diş uzunluğunu, giriş-çıkışı ve desteği inceleyin. | Geometri makine ve takım olanaklarına uygun olmalıdır. |
| Malzeme ve taslak | Tam malzeme sınıfını, durumunu, taslak ölçüsünü ve gerçek değişkenliği belirtin. | Genel bir sertlik veya çap sınırını bütün parçalara uygulamayın. |
| Kabul | Diş standardını, tolerans sınıfını, mastar yöntemini ve kontrol aşamasını kararlaştırın. | Tolerans sınıfı tek başına düz veya silindirik kalıbı belirlemez. |
Fiyat Sormadan Önce Hangi RFQ Bilgilerini Göndermelisiniz?
İşe yarar bir teklif basıncı, malzeme akışını, makine uyumunu ve kontrol riskini değerlendirecek kadar bilgi ister. Yalnızca "M8 screw thread rolling die" gibi bir ürün adı gelirse fiyat ancak kaba bir yer tutucu olabilir.
- Diş standardı, hatve, majör çap, minör çap, diş uzunluğu ve tolerans sınıfı olan bağlantı elemanı çizimi.
- Boş parça çap toleransı. Nominal çap doğru olsa bile atölye bunu gevşek kontrol ediyorsa kalıp üretimde yine başarısız olur.
- Tel malzemesi, mukavemet sınıfı, sertlik ve parçanın 8.8, 10.9, 12.9, karbon çelik, alaşımlı çelik veya paslanmaz çelik olup olmadığı.
- Diş ovalama makinesi modeli, kalıp ölçüsü, montaj kanalı ve mevcut tonaj.
- Diş formu önceki prosesten gelen boş parça stabilitesine bağlıysa soğuk şekillendirme makinesi ana motor gücü.
- Bilinen dekarbürizasyon tabakası veya yüzey çatlakları dahil tel yüzey durumu.
- Mevcut arıza tipi: kalıp kırılması, hızlı aşınma, sığ diş, hatve kayması, kötü yüzey veya kararsız ayar.
- Çizim eksikse mevcut kalıp, bitmiş bağlantı elemanı ve red parçaların fotoğrafları.
Basınç ve boş parça kontrolü problemleri diş yan yüzeyinde farklı izler bıraktığı için normal satın alma RFQ'su ile teknik risk RFQ'sunu çoğu zaman ilk incelemede ayırabiliriz.
Diş ovalama kalıbı tasarımında üretimden önce neler onaylanmalı?
Bağlantı elemanı çizimi istenen parçayı tanımlar; tek başına yedek kalıbın onayı değildir. Parça şartnamesini, ovalama öncesi taslak durumunu ve makine bağlantısını birlikte inceleyin. Sipariş vermeden önce çelişen çizim revizyonlarını açıklığa kavuşturun.
| Onay konusu | Üretimden önce kaydedilecek bilgiler |
|---|---|
| Çizim kimliği | Parça numarası ve revizyon; diş standardı, hatve, tolerans sınıfı, diş yönü ve gerekiyorsa ağız sayısı. Eski kalıp ile yeni parça çizimi uyuşmuyorsa hangi belgenin esas alınacağını belirleyin. |
| Taslak hazırlığı | Ovalama öncesi ölçüleri bitmiş diş ölçülerinden ayırın. Taslak durumu, pah, omuz boşluğu ve kullanılabilir diş uzunluğunu belirtin; genel bir çap payını kopyalamak yerine uygulamaya özel değerlerde anlaşın. |
| Kalıp bağlantısı | Makine modelini ve ölçülmüş bağlantı ölçülerini doğrulayın. Eşleşmiş takımların nasıl işaretleneceğini ve takılacağını belirleyin; farklı setlerin parçaları yedek siparişinde karıştırılmamalıdır. |
| Numune kabulü | Varsa son işlemlerden önce veya sonra kabul yapılacağını belirterek kontrol aşamasını tanımlayın. Seri üretimden önce çizim şartlarını, mastar yöntemini ve numune onay sorumluluğunu kararlaştırın. |
Eksik bir bilgi varsa bunu açık teknik konu olarak kaydedin. Numune denemesinde kararlaştırılan taslak, makine ayarı ve kontrol koşulları birlikte doğrulanmalıdır. Farklı koşullardaki başarılı bir deneme, planlanan seri üretim sürecini onaylamaz.
Teknik bağlam: CJWinter taslak geometrisini ele alır; LMT kılavuzu kendi teğetsel sistemlerinde eşleşmiş makaraların işaretlenmesini gösterir. Sayısal ayarlar ilgili uygulamalara özgüdür ve Jungu şartnamesi değildir. CJWinter · LMT.
Editoryal güncelleme: 2026-10-28
Sevkiyattan Önce Hangi 4 Kalite Kontrolünü İstemelisiniz?
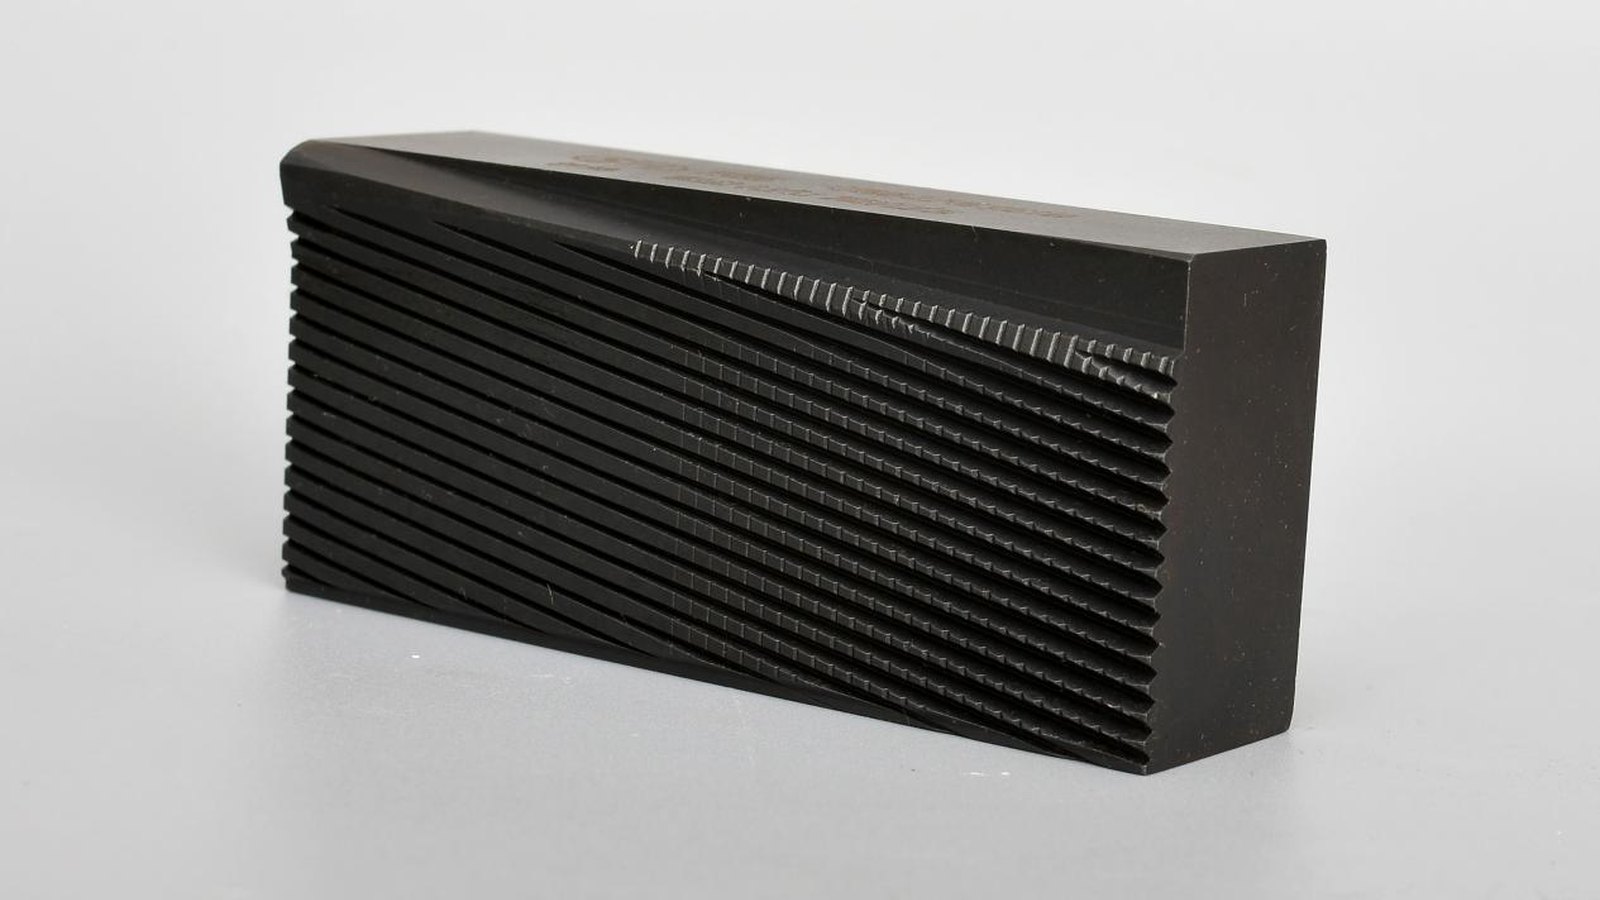
Diş ovalama kalıplarında kalite kontrol çalışma profiline ve makine uyumuna bağlı olmalıdır. Özellikle ihracat siparişlerinde ve numune zamanı pahalıyken sevkiyattan önce dört kontrol isteriz.
| Kontrol noktası | Atlanırsa ne olur? |
|---|---|
| Diş profili doğruluğu | Bitmiş vida görsel kontrolden geçebilir ama tepe ve kök geometrisi kontrol edilmediği için mastarda kalabilir. |
| Kalıp çifti tutarlılığı | Bir kalıp diğerinden daha fazla basabilir; operatör ayar yapmaya devam eder ve stabil üretim zamanı kaybolur. |
| Yüzey ve giriş bölgesi | Pürüzlü yüzey malzemeyi akıtmak yerine sürükler; yapışma, yırtık diş yan yüzeyi ve hızlı aşınma doğar. |
| Sertlik ve ısıl işlem dengesi | Çok yumuşak hızlı aşınır; çok gevrek 12.9 bağlantı elemanlarında veya paslanmaz çelikte kırılır. |
Malzeme, ısıl işlem ve istenen sertlik uygulamaya uygun olmalıdır. Daha yüksek sertlik otomatik olarak daha iyi değildir; aşınma direnci ve tokluk birlikte değerlendirilmelidir.
Bir Tedarikçi Teklifini Ne Zaman Taslak Fiyat Saymalısınız?
Yurt dışından gelen başarısız siparişlerde ilk tedarikçinin hızlı teklif verdiğini, temiz görünen bir kalıp gönderdiğini ve alıcının yine ilk üretim koşusunu kaybettiğini gördük. Problem her zaman yalnızca kalıp değildi. Bazı durumlarda makine stabil basınç veremedi veya tel yüzeyindeki dekarbürize tabaka ovalama yükünde çatladı.
Fiyata güvenmeden önce tedarikçiye iki soru sorun:
- Hangi soğuk şekillendirme makinesi ana motor gücünü varsaydınız? Ön proses yük altında boş parça stabilitesini koruyamıyorsa diş parlak görünür ama kökte eksik dolu kalabilir.
- Tel dekarbürizasyon tabakası kalınlığı için ne varsaydınız? Yüzey tabakası zayıfsa ovalama basıncı kalıp kenarında yoğunlaşır ve çelik sınıfı doğru görünse bile kırılma tetiklenebilir.
Bir tedarikçi beş dakika içinde final teklif gönderiyor ve bu iki detayı hiç sormuyorsa bunu taslak fiyat kabul edin. Bütçe taraması için yararlı olabilir; stabil üretim için teknik teklif değildir.
Jungu Diş Ovalama Kalıbı Projelerini Tekliften Önce Nasıl İnceler?
Jungu diş ovalama kalıbı projelerini çizim, diş profili, bağlantı elemanı malzemesi, ovalama makinesi, kalıp ölçüsü, montaj kanalı, hedef adet ve mevcut arıza tipine göre inceler. İlk olarak işin düz diş ovalama kalıbına, silindirik kalıba veya başka bir bağlantı elemanı takım rotasına uyup uymadığını belirleriz.
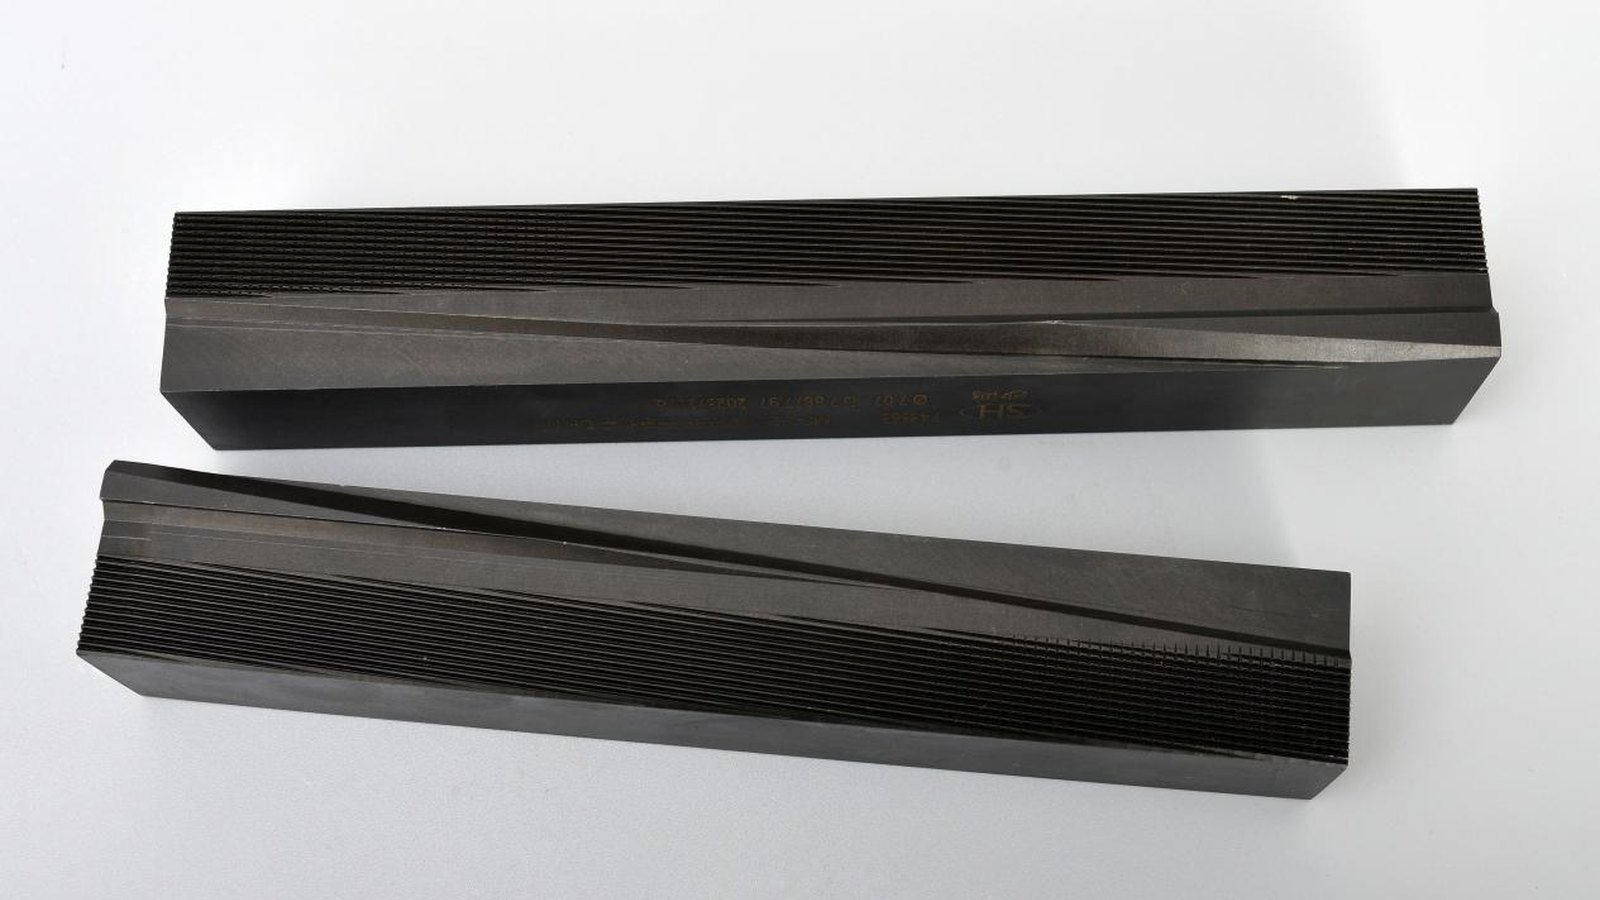
Çizim, makine bağlantısı ve taslak durumu uyuşmuyorsa bağlayıcı tekliften önce açık konular açıklığa kavuşturulmalıdır.
Özel bağlantı elemanı takımı projelerinde diş ovalama probleminin aslında soğuk şekillendirme kalıpları, zımba pimleri, somun şekillendirme kalıpları, kesme takımları veya boş parça hazırlığından kaynaklanıp kaynaklanmadığını da inceleriz. Böylece alıcı gerçek hata bir proses önce başlarken diş ovalama kalıbını boşuna değiştirmez.
RFQ hazırlıyorsanız çizimi, makine modelini, malzemeyi, diş profilini, montaj kanalı ölçüsünü, tahmini adedi ve mevcut takım ömrü problemini gönderin. Fiyatı final saymadan önce takım rotası incelemesi döneriz.
Alıcılar Diş Ovalama Kalıbı Siparişinden Önce Ne Soruyor?
Diş ovalama kalıbı teklifi için hangi bilgiler gerekir? Bağlantı elemanı çizimini, diş standardını, hatveyi, majör ve minör çapı, boş çapı, malzemeyi, ovalama makinesi modelini, kalıp ölçüsünü, adedi ve mevcut takım problemini gönderin.
Karbon çelik ve paslanmaz çelikte, örneğin SUS304'te, aynı kalıpları kullanabilir miyim? Bunu varsaymayın. SUS304 gibi paslanmaz çelikler ovalama sırasında iş sertleşmesine uğrar, bu nedenle ovalama basıncı %20-%30 artabilir. Normalde fillet radius, giriş formu, yüzey kalitesi ve kaplamayı kontrol ederiz. Uygun radius ve TiN/TiCN kaplama olmadan kalıp kenarı yalnızca 2-3 üretim gününde kırılabilir. Alıcı tedarikçiye malzemenin SUS304 olduğunu söylemediği için 48 saatte kırılan kalıpları değiştirdik. O alıcı olmayın: malzeme sınıfını baştan belirtin, yoksa tekliften önce biz sorarız.
Diş ovalama kalıpları özelleştirilebilir mi? Evet. Özel kalıplarda tedarikçi takım rotasını onaylamadan önce çizimi, diş profilini, makine modelini, malzemeyi ve üretim hedefini incelemelidir.
Problemin kalıptan mı makineden mi geldiğini nasıl anlarım? Arıza desenine bakın. Aynı kenarda tekrar eden kırılma çoğu zaman basınç yoğunlaşması, boş çap hatası veya malzeme yüzeyi problemine işaret eder. Hatve kayması ve kararsız ayar makine hizalaması, kalıp çifti uyumu, besleme kararsızlığı veya yetersiz tonaj kaynaklı olabilir. Takım riski ile makine riskini ayırmamız için red parça fotoğraflarını çizimle birlikte gönderin.
Jungu tekliften önce çizimleri inceleyebilir mi? Evet. Jungu özel diş ovalama kalıpları ve ilgili bağlantı elemanı kalıp takımları için çizimleri ve proje detaylarını tekliften önce inceleyebilir.
Çizim, makine bağlantısı ve taslak durumu uyuşmuyorsa bağlayıcı tekliften önce açık konular açıklığa kavuşturulmalıdır.