Gewinderollwerkzeuge für Schrauben und Bolzen auswählen
Wählen Sie Gewinderollwerkzeuge nach realen Grenzwerten: Werkzeugtyp, Rohlingstoleranz, Werkstoffrisiko, Maschinenpassung und technische Angebotsprüfung.
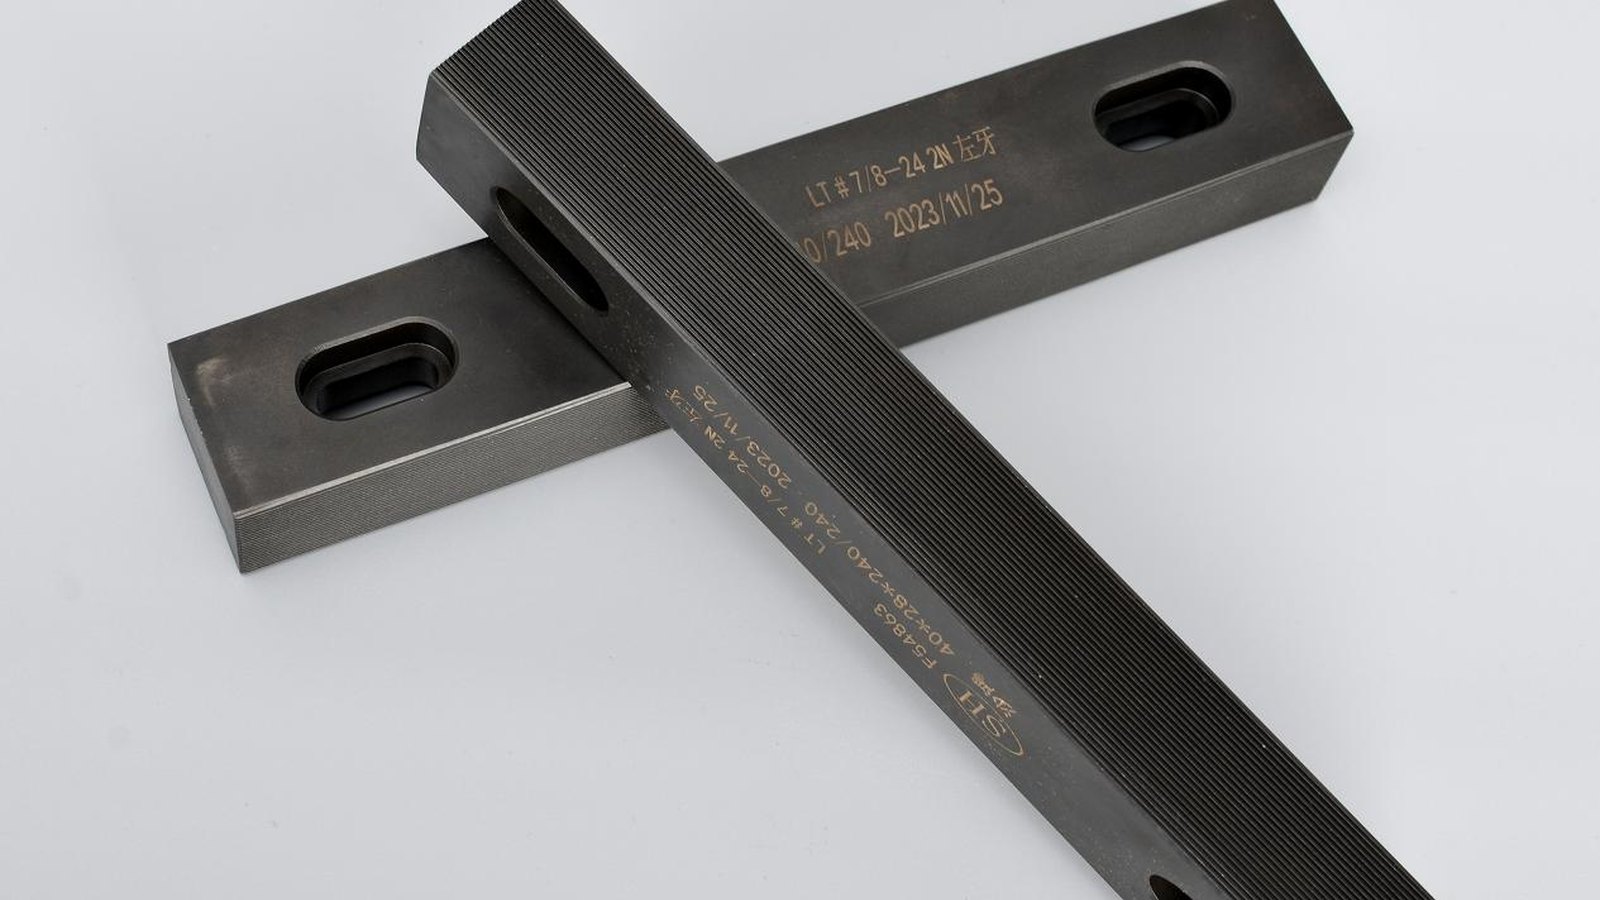
Wählen Sie den Werkzeugtyp anhand von Rollmaschine, Werkzeugaufnahme, Gewindegeometrie, Rohlingzustand, Werkstoff und Prüfanforderungen. Flachbacken gehören zu entsprechenden Flachbackenmaschinen, zylindrische Werkzeuge zu geeigneten Rollsystemen. Werkstoff und Festigkeitsklasse sind Prüfangaben, keine allgemeingültigen Auswahlgrenzen.
Was kontrolliert ein Gewinderollwerkzeug in der Verbindungselement-Produktion wirklich?
Gewinderollwerkzeuge formen Außengewinde durch plastische Verformung, nicht durch Spanabtrag. Bei Schrauben und Bolzen wird der Rohling zwischen abgestimmten Rollwerkzeugen gepresst, sodass das Material in das geforderte Gewindeprofil fließt.
Wir betrachten das Werkzeug als Druckkontrollwerkzeug, nicht nur als geformten Stahlblock. Gewindeprofil, Rohlingdurchmesser, Materialfluss, Rollkraft und Synchronität des Werkzeugpaars entscheiden, ob das fertige Verbindungselement die Steigung hält oder mit beschädigten Flanken, flachen Kerndurchmessern und instabilen Prüfergebnissen aus der Maschine kommt.
Ist der Rohling zu groß, steigt der Rolldruck und die Werkzeugkante bricht aus. Ist er zu klein, füllt der Gewindekamm nicht. Stimmen Werkzeugabmessungen und Maschinennut nicht überein, korrigiert der Bediener im Setup und das Produktionsfenster wird eng.
Wie wählen Sie zwischen flachen und zylindrischen Gewinderollwerkzeugen?
Prüfen Sie vor dem Werkzeugvergleich die reale Rohlingstreuung gegen die Bauteil- und Prozessanforderungen. Ein Werkzeug kann einen instabilen Rohling nicht ausgleichen.
| Entscheidungspunkt | Vor dem Angebot prüfen | Auswirkung auf die Auswahl |
|---|---|---|
| Maschine und Aufnahme | Maschinenmodell, Aufnahmemaße und vorhandene Werkzeuge bestätigen. | Der Werkzeugtyp muss zum installierten System passen. |
| Bauteil und Gewinde | Gesamtlänge, Gewindelänge, Einlauf, Auslauf und Abstützung prüfen. | Die Geometrie muss innerhalb der Maschinen- und Werkzeugmöglichkeiten liegen. |
| Werkstoff und Rohling | Genaue Sorte, Zustand, Rohlingmaß und tatsächliche Streuung angeben. | Keine pauschalen Härte- oder Durchmessergrenzen auf alle Teile übertragen. |
| Abnahme | Gewindenorm, Toleranzklasse, Lehrenprüfung und Prüfzustand vereinbaren. | Die Toleranzklasse allein entscheidet nicht zwischen Flachbacken und Rundrollen. |
Welche RFQ-Angaben sollten Sie senden, bevor Sie nach dem Preis fragen?
Ein sinnvolles Angebot braucht genug Informationen, um Druck, Materialfluss, Maschinenpassung und Prüfrisiko zu beurteilen. Wenn wir nur einen Produktnamen wie "M8 screw thread rolling die" erhalten, kann der Preis nur ein grober Platzhalter sein.
- Verbindungselement-Zeichnung mit Gewindenorm, Steigung, Außen- und Kerndurchmesser, Gewindelänge und Toleranzklasse.
- Rohlingdurchmesser-Toleranz. Auch bei richtigem Sollmaß versagt das Werkzeug, wenn die Fertigung den Rohling zu locker kontrolliert.
- Drahtwerkstoff, Festigkeitsklasse, Härte und ob es 8.8, 10.9, 12.9, Kohlenstoffstahl, legierter Stahl oder Edelstahl ist.
- Gewinderollmaschinenmodell, Werkzeuggröße, Nutabmessung und verfügbare Tonnage.
- Hauptmotorleistung der Kaltstauchmaschine, wenn die Gewindeform von stabilen Rohlingen aus dem Vorprozess abhängt.
- Drahtoberfläche, einschließlich bekannter Entkohlungsschicht oder Oberflächenrisse.
- Aktuelles Fehlerbild: Ausbruch, schneller Verschleiß, flaches Gewinde, Steigungsdrift, schlechte Oberfläche oder instabiles Setup.
- Fotos vorhandener Werkzeuge, fertiger Teile und Ausschussteile, falls die Zeichnung unvollständig ist.
Wir können normale Einkaufsanfragen und technische Risikoanfragen meist schon in der ersten Prüfung trennen, weil Druck- und Rohlingprobleme unterschiedliche Spuren an der Gewindeflanke hinterlassen.
Gewinderollwerkzeuge auslegen: Was muss vor der Fertigung freigegeben sein?
Die Verbindungselement-Zeichnung beschreibt das geforderte Bauteil; sie gibt das Ersatzwerkzeug noch nicht frei. Prüfen Sie Bauteilspezifikation, Rohlingzustand vor dem Rollen und Maschinenschnittstelle gemeinsam. Widersprüchliche Zeichnungsstände müssen vor der Bestellung geklärt werden.
| Freigabepunkt | Vor der Fertigung dokumentieren |
|---|---|
| Zeichnungsstand | Teilenummer und Revision sowie Gewindenorm, Steigung, Toleranzklasse, Gewinderichtung und gegebenenfalls Gangzahl. Festlegen, welches Dokument bei Abweichungen zwischen Altwerkzeug und neuer Bauteilzeichnung gilt. |
| Rohlingvorbereitung | Maße vor dem Rollen klar von Fertiggewindemaßen trennen. Rohlingzustand, Fase, Schulterfreiraum und nutzbare Gewindelänge angeben; anwendungsspezifische Werte vereinbaren, statt eine pauschale Durchmesserzugabe zu übernehmen. |
| Werkzeugaufnahme | Maschinenmodell und gemessene Aufnahmemaße bestätigen. Kennzeichnung und Einbaurichtung zusammengehöriger Werkzeuge festlegen, damit beim Ersatz keine Bestandteile verschiedener Sätze vermischt werden. |
| Musterabnahme | Prüfzustand festlegen, einschließlich der Abnahme vor oder nach einer eventuellen Nachbehandlung. Zeichnungsanforderungen, Lehrenprüfung und Verantwortung für die Musterfreigabe vor Serienbeginn vereinbaren. |
Fehlende Angaben bleiben offene technische Punkte. Beim Musterlauf sind vereinbarter Rohling, Maschineneinstellung und Prüfbedingungen gemeinsam zu kontrollieren. Ein erfolgreicher Versuch unter anderen Bedingungen gibt den vorgesehenen Serienprozess nicht frei.
Technischer Kontext: CJWinter behandelt die Rohlinggeometrie; das LMT-Handbuch zeigt die Kennzeichnung zusammengehöriger Rollen seiner Tangentialsysteme. Die Zahlenwerte gelten für die jeweiligen Anwendungen und sind keine Jungu-Spezifikationen. CJWinter · LMT.
Redaktionell aktualisiert: 2026-10-28
Welche 4 Qualitätsprüfungen sollten Sie vor dem Versand verlangen?
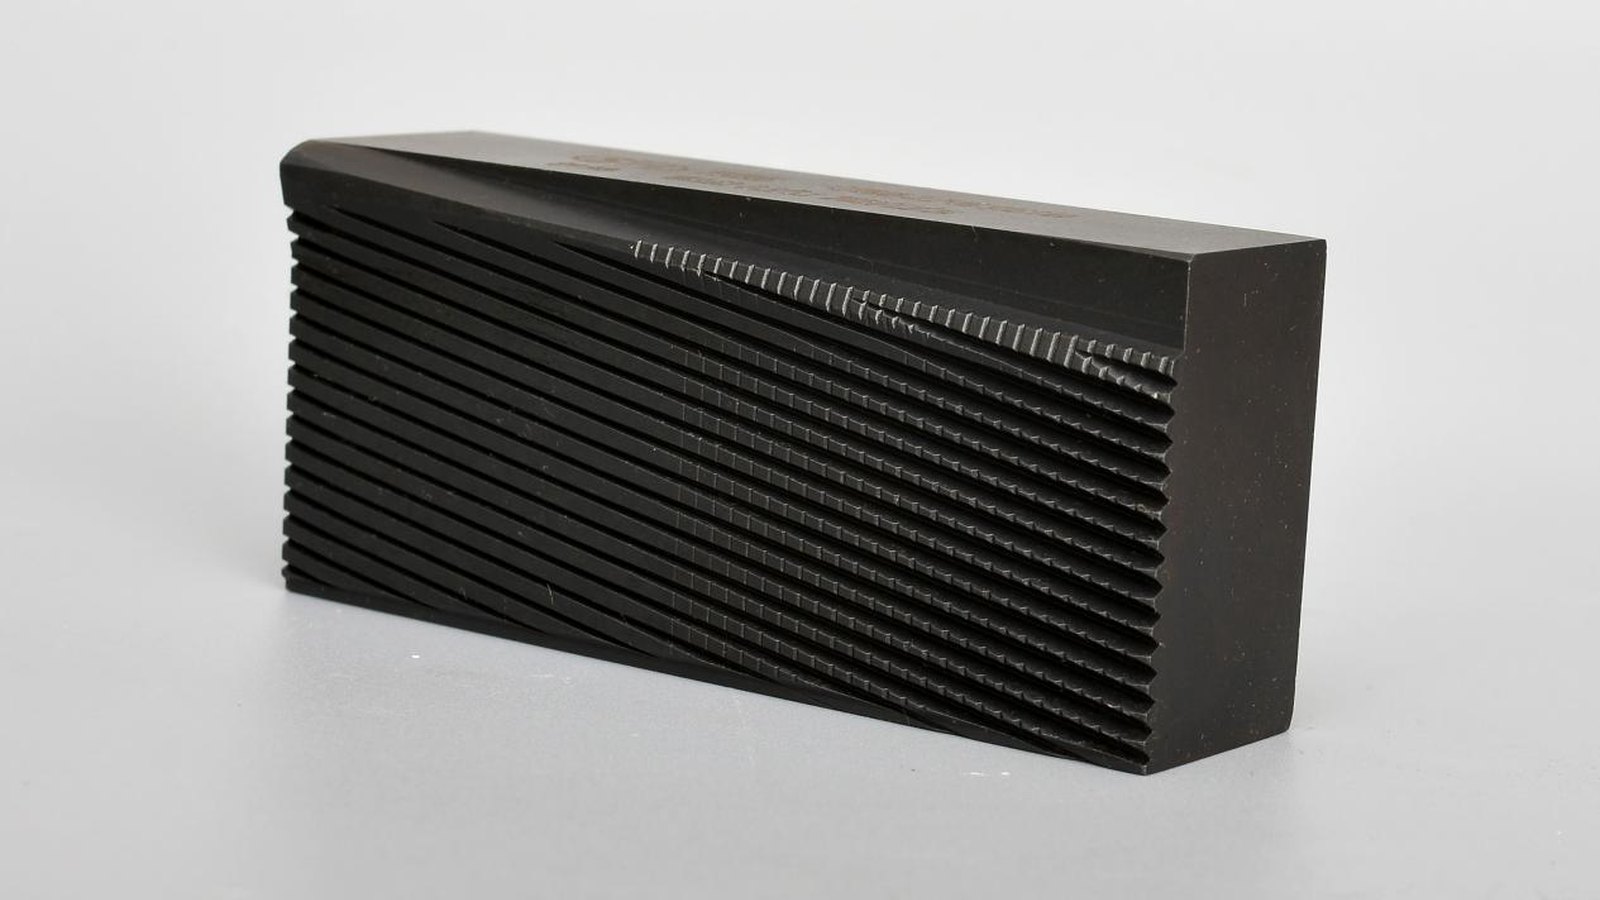
Bei Gewinderollwerkzeugen muss Qualitätskontrolle dem Arbeitsprofil und der Maschinenpassung folgen. Wir würden vor dem Versand vier Prüfungen verlangen, besonders wenn es um Exportaufträge geht und Musterzeit teuer ist.
| Prüfpunkt | Was passiert, wenn er fehlt? |
|---|---|
| Genauigkeit des Gewindeprofils | Die Schraube kann optisch gut aussehen, aber an der Lehre scheitern, weil Kamm- und Kerndurchmesser nicht sauber kontrolliert sind. |
| Konsistenz des Werkzeugpaars | Eine Backe kann stärker drücken als die andere; der Bediener korrigiert ständig und verliert stabile Produktionszeit. |
| Oberfläche und Einlaufbereich | Raue Oberflächen ziehen Material, statt es fließen zu lassen; das führt zu Fressen, beschädigten Flanken und schnellem Verschleiß. |
| Härte und Wärmebehandlungsbalance | Zu weich verschleißt schnell; zu spröde bricht bei 12.9-Teilen oder Edelstahl aus. |
Werkstoff, Wärmebehandlung und geforderte Härte müssen zum konkreten Einsatz passen. Eine höhere Härte ist nicht automatisch besser; Verschleißfestigkeit und Zähigkeit sind gemeinsam zu prüfen.
Wann sollten Sie ein Lieferantenangebot nur als Entwurf behandeln?
Wir haben fehlgeschlagene Auslandsaufträge betreut, bei denen der erste Lieferant schnell angeboten, ein sauber aussehendes Werkzeug geliefert und der Käufer trotzdem den ersten Serienlauf verloren hat. Nicht immer war nur das Werkzeug schuld. In mehreren Fällen konnte die Maschine keinen stabilen Druck liefern, oder die Drahtoberfläche hatte eine entkohlte Schicht, die unter Rollbelastung riss.
Stellen Sie dem Lieferanten zwei Fragen, bevor Sie dem Preis vertrauen:
- Welche Hauptmotorleistung der Kaltstauchmaschine haben Sie angenommen? Wenn der Vorprozess unter Last keine stabilen Rohlinge liefert, kann das Gewinde glänzen und trotzdem am Grund unvollständig sein.
- Welche Dicke der Entkohlungsschicht am Draht haben Sie berücksichtigt? Wenn die Oberfläche geschwächt ist, konzentriert sich der Rolldruck an der Werkzeugkante und kann Ausbruch auslösen, obwohl die Stahlsorte korrekt klingt.
Wenn ein Lieferant innerhalb von fünf Minuten ein finales Angebot sendet und diese zwei Punkte nie fragt, behandeln Sie es als Entwurfspreis. Für Budget-Screening kann er nützlich sein; für stabile Produktion ist es kein technisches Angebot.
Wie prüft Jungu Gewinderollwerkzeug-Projekte vor dem Angebot?
Jungu prüft Gewinderollwerkzeug-Projekte anhand von Zeichnung, Gewindeprofil, Verbindungselement-Werkstoff, Rollmaschine, Werkzeuggröße, Aufnahmenut, Zielmenge und aktuellem Fehlerbild. Zuerst entscheiden wir, ob das Projekt zu Flachbacken, Rundrollen oder einer anderen Werkzeugroute für Verbindungselemente passt.
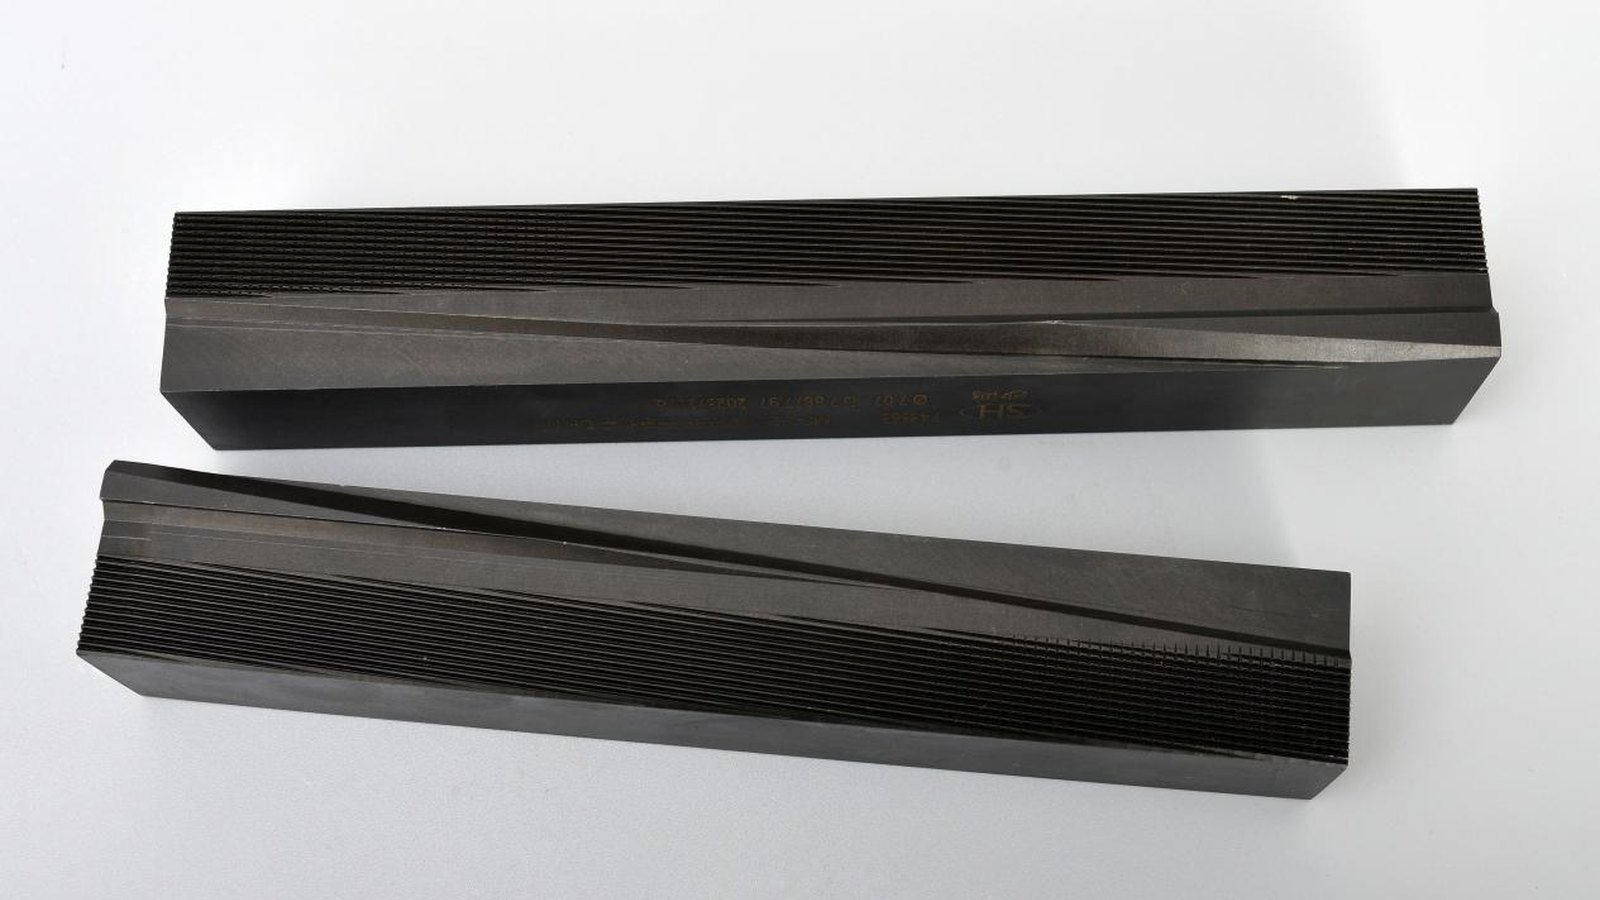
Wenn Zeichnung, Maschinenschnittstelle und Rohlingzustand nicht zusammenpassen, müssen die offenen Punkte vor einem verbindlichen Angebot geklärt werden.
Bei kundenspezifischen Verbindungselement-Werkzeugen prüfen wir auch, ob das Gewindeproblem eigentlich mit Kaltschlag-Matrizen, Stempelstiften, Mutterformwerkzeugen, Abschneidwerkzeugen oder der Rohlingvorbereitung zusammenhängt. So ersetzt der Käufer keine Gewinderollwerkzeuge, wenn der echte Fehler einen Prozess früher beginnt.
Wenn Sie eine Anfrage vorbereiten, senden Sie Zeichnung, Maschinenmodell, Werkstoff, Gewindeprofil, Aufnahmenut, Zielmenge und aktuelles Standzeitproblem. Wir geben eine Werkzeugroutenprüfung zurück, bevor der Preis als final behandelt wird.
Welche Fragen stellen Einkäufer vor der Bestellung von Gewinderollwerkzeugen?
Welche Angaben werden für ein Angebot zu Gewinderollwerkzeugen benötigt? Senden Sie Verbindungselement-Zeichnung, Gewindenorm, Steigung, Außen- und Kerndurchmesser, Rohlingdurchmesser, Werkstoff, Rollmaschinenmodell, Werkzeuggröße, Menge und vorhandenes Werkzeugproblem.
Kann ich dieselben Werkzeuge für Kohlenstoffstahl und Edelstahl wie SUS304 verwenden? Gehen Sie nicht davon aus. Edelstahl wie SUS304 verfestigt sich beim Rollen, deshalb kann der Rolldruck um 20%-30% steigen. Wir prüfen normalerweise Radius, Einlaufgeometrie, Oberfläche und Beschichtung. Ohne passenden Radius und TiN/TiCN-Beschichtung kann die Werkzeugkante nach nur 2-3 Produktionstagen ausbrechen. Wir haben Werkzeuge ersetzt, die nach 48 Stunden ausfielen, nur weil der Käufer dem Lieferanten SUS304 nicht genannt hatte. Machen Sie diesen Fehler nicht: Nennen Sie die Werkstoffgüte direkt zu Beginn, oder wir fragen vor dem Angebot danach.
Können Gewinderollwerkzeuge kundenspezifisch gefertigt werden? Ja. Für Sonderwerkzeuge sollte der Lieferant Zeichnung, Gewindeprofil, Maschinenmodell, Werkstoff und Produktionsziel prüfen, bevor er die Werkzeugroute bestätigt.
Wie erkenne ich, ob das Problem vom Werkzeug oder von der Maschine kommt? Schauen Sie auf das Fehlerbild. Wiederholter Ausbruch an derselben Kante deutet oft auf Druckkonzentration, Rohlingfehler oder Oberflächenprobleme hin. Steigungsdrift und instabiles Setup können auf Maschinenausrichtung, Werkzeugpaarung, Zuführinstabilität oder zu geringe Tonnage hinweisen. Senden Sie Ausschussfotos mit der Zeichnung, damit wir Werkzeug- und Maschinenrisiko trennen können.
Kann Jungu Zeichnungen vor dem Angebot prüfen? Ja. Jungu kann Zeichnungen und Projektdetails vor dem Angebot für kundenspezifische Gewinderollwerkzeuge und verwandte Verbindungselement-Werkzeuge prüfen.
Wenn Zeichnung, Maschinenschnittstelle und Rohlingzustand nicht zusammenpassen, müssen die offenen Punkte vor einem verbindlichen Angebot geklärt werden.