Soğuk Dövmede İtici Pim: İşlevi ve Değişim Kontrolleri
Kapalı kalıplı bir soğuk dövme makinesindeki itici pim, şekillendirme sırasında taslağı destekleyebilir ve ardından başı şekillendirilmiş parçayı kalıptan çıkarabilir. Bu nedenle yeni pim, yalnızca sökülmüş numunenin çapına değil, montajdaki işlevine de uygun olmalıdır.
Bu rehber bağlantı elemanlarının soğuk dövülmesi içindir. “Knockout pin” terimi başka sektörlerde de kullanılır. Plastik kalıbı veya sac delme takımı için seçilmiş bir pim otomatik olarak eşdeğer değildir. Önce makineyi, istasyonu ve montaj çizimini tanımlayın.
İtici pim, şekillendirme zımbası veya zımba tarafındaki çıkarıcı mı?
Carpenter Technology'nin Heading Hints rehberi, kapalı kalıplı makinelerde destek ve çıkarma görevlerini açıklar. Bu kapsam, her makinedeki bütün pim düzenlerini tanımlamaz.
Parçayı montaj konumu ve temas işleviyle tanımlayın. Dişi kalıp tarafındaki itici pim, girinti oluşturan zımba pimi ve parçayı hareketli zımbadan ayıran bileşen, dış görünüşleri benzediği için birbirinin yerine kullanılmamalıdır.
Universal Punch takım kataloğu, zımbaları, itici pimleri ve diğer takım ailelerini ayrı listeler. Değişim talebinde üretici parça numarası ve montaj referansı, atölyede kullanılan genel addan daha yararlıdır.
Toplam boyu çalışma konumundan ayırın
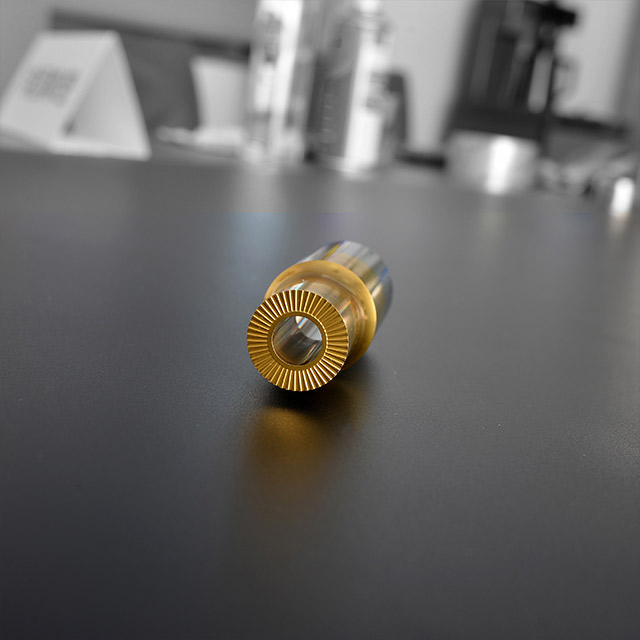
Sökülmüş pim doğru ölçülmüş olsa da montajdaki konumu belirsiz kalabilir. Çizimde konumlandırma veya oturma yüzeyi, çalışma ucu, kademeler ve ilgili tutucu ya da destek parçaları tanımlanmalıdır.
Uç konumunu, kararlaştırılmış montaj referansına göre hem şekillendirme hem çıkarma konumunda kaydedin. Bu durumları montaj üzerinde işaretleyin. Açıklamasız iki boy veya yalnızca toplam boy, hangi referansın kullanıldığını belirlemez.
Tek numune aşınmış veya kırılmışsa durumunu ölçüm kaydına yazın. Aşınmış uç araştırılacak bir bulgudur; yeni parçanın imalatı için güvenilir ana ölçü değildir. Amaçlanan geometriyi onaylı çizim ve makine belgeleriyle belirleyin.
Değişim çiziminde hangi bilgiler bulunmalı?
| Çizim veya sipariş alanı | Çözülecek soru |
|---|---|
| Makine ve istasyon | Pim hangi makineye, istasyona, takım numarasına ve montaj revizyonuna aittir? |
| Oturma ve arka destek | Pimi hangi yüzey konumlandırır, hangi eşleşen parçalar kullanılmaya devam edecektir? |
| Çalışma ucu | Uç şekli, çapı, yüzeyi ve temas şartı nedir? |
| Kılavuzlama ve destek | Kılavuz ve destek yüzeyleri nerededir; hareket sırasında hangi açıklık desteksiz kalır? |
| Montaj konumları | Belirtilen referansa göre şekillendirme ve çıkarma konumları nelerdir? |
| Malzeme ve kabul | Hangi malzeme, işlem ve kontrol gereklilikleri onaylanmıştır? |
Toleransları kontrollü çizimde belirtin. Bu tablo genel boşluklar, desteksiz boy sınırları veya makine ayarları vermez. Pim destekli bir grubun parçasıysa yalnızca merkez pimi görünüşüne göre sipariş etmek yerine ilgili bileşenleri tanımlayın.
Sertliği değiştirmeden önce zor çıkarma nedenini inceleyin
Carpenter rehberi, telin durumunu ve pim ucu aşınmasını zor çıkarmaya katkıda bulunabilecek etkenler arasında sayar. Dolayısıyla kırık pim, otomatik olarak daha sert malzeme seçilmesini değil, temas ve çıkarma koşullarının incelenmesini gerektirir.
Temizlemeden önce çekilmiş pim fotoğrafları, montaj yönü, eşleşen kalıp deliği ve etkilenen istasyonun numuneleri yararlıdır. Sorunun kalıp değişimi, tel değişimi veya proses ayarından sonra başlayıp başlamadığını kaydedin. Sorumlu mühendis sonraki kontrolleri bu gözlemlerle belirleyebilir.
Gözlemi sonuçtan ayırın. “Uç aşınmış” bir kontrol bulgusudur. “Kırılmaya pim malzemesi neden oldu” ise kanıt gerektiren bir neden iddiasıdır. Genel hasar örüntüleri ayrı bir takım incelemesinde değerlendirilmelidir.
Malzeme gerekliliklerini gerçek uygulama için kararlaştırın
Daido Steel'in yayımlanmış takım çeliği uygulama çalışmaları, belirli takımlar ve koşullar için sonuçlar bildirir. Bu örnekler evrensel itici pim malzeme şartnamesi veya kullanım ömrü vaadi değildir.
Tekrar siparişinde varsa mevcut onaylı malzeme ve işlem şartnamesini verin. Alternatif önerilirse hangi sorunu çözdüğünü, diğer hangi tasarım koşullarının aynı kaldığını ve denemenin nasıl değerlendirileceğini sorun. Yalnızca malzeme adı, karşılaştırmayı tamamlamaz.
Yeni pimi montajın parçası olarak kontrol edin
Kabulden önce tedarik edilen pimi onaylı çizimle karşılaştırın; ölçümleri ve kimliğini kaydedin. Ardından montaj konumlarını ve eşleşen parçaları makine ile takım belgelerine göre doğrulayın. Strok veya zamanlama değişiklikleri genel blog talimatıyla değil, makine üreticisinin prosedürüyle yapılmalıdır.
Denemenin neyi göstereceğini kararlaştırın: gereken ara parça geometrisi, kalıptan çıkış ve gerekiyorsa sonraki işleme aktarım. Sonucu kimin kabul edeceğini belirtin ve etiketli numuneleri saklayın. Proses planı açık değilse önce soğuk dövme şekillendirme sırasını inceleyin.
Teklifle birlikte montaj bağlamını gönderin
Çizime göre takım talebinde Jungu'ya pim ve montaj çizimlerini, makine modelini, istasyonu, iş parçası malzemesini, tedarik kapsamını ve mevcut sorun kaydını gönderin. Onaylanmış ölçülerle kullanılmış numuneden alınan ölçümleri ayrı işaretleyin.
Soğuk dövme makinesi takımları ve parçaları sayfamız ilgili ürün kapsamını açıklar. Bileşen ve bağlantıların teklif öncesinde değerlendirilmesi için çizimlerinizi teknik incelemeye gönderin. Bu yazı, stokta bir parçanın makinenize doğrudan uyduğu anlamına gelmez.
Sık sorulan sorular
İtici pim ile zımba pimi aynı mıdır?
Bunu varsaymayın. Parçanın yeri, temas ettiği yüzey ve çevrimdeki görevi belirlenmeli; parça montaj çizimiyle doğrulanmalıdır.
Yalnızca çap ve toplam boyla sipariş verilebilir mi?
Bu ölçümler başlangıçtır. Oturma geometrisi, uç ayrıntıları, montaj konumları ve onaylı malzeme şartnamesi de gerekebilir.
Pim kırılması her zaman malzemenin yumuşak olduğunu mu gösterir?
Hayır. Hasarlı parçayı saklayın; düzeltici işlem seçmeden önce çizimi, desteği, eşleşen bileşenleri ve çıkarma bulgularını inceleyin.