Düz Diş Ovalama Kalıbı Malzemesi: DC53 ve HSS Teklifleri
Düz diş ovalama kalıplarının malzemesini aynı taslak, kalıp resmi ve makine üzerinden karşılaştırın. DC53 belirli bir çelik kalitesidir. HSS ise bir çelik grubudur. Teklifte M2, M42 ya da başka bir kalitenin kastedildiğini sorun. Sertliğin nerede ölçüleceğini, ısıl işlemden sonra yüzeye hangi işlemin uygulanacağını ve kalıp çiftinin hangi numunelerle onaylanacağını baştan belirleyin.
Katalogdaki sertlik aralıkları neyi gösterir?
Kalıp sertliği takıma, taslak sertliği ise ovalama makinesine giren parçaya aittir. Teklif talebinde bu değerleri ölçek ve ölçüm yeriyle ayrı ayrı yazın. Taslak için çelik kalitesini, ısıl işlem durumunu, çap aralığını ve yüzey durumunu da ekleyin. Dişler ısıl işlemden önce ovalanacaksa teknik resimdeki bitmiş cıvata dayanım sınıfı taslağın o andaki durumunu göstermez.
Aşağıdaki çelik üreticisi verileri belirli ısıl işlem koşullarındaki sertlikleri gösterir. Daido’nun uygulama grubu diş ovalama kalıplarını da kapsar. Erasteel değerleri çentiksiz numunelerin (7 × 10 × 55 mm) sertlik eğrilerinden yaklaşık olarak okunmuştur. Teslim sertliğini ve ölçüm yerini siparişte kararlaştırın.
| Çelik kalitesi | Sertlik | Kaynaktaki işlem koşulu |
|---|---|---|
| DC53 | 62–63 HRC | 1.030–1.040 °C’de sertleştirme ve 520–530 °C’de iki temperleme. Daido bu uygulama grubuna diş ovalama kalıplarını da dâhil ediyor. |
| M2 | Yaklaşık 65–66 HRC | 1.220 °C’de sertleştirme ve 560 °C’de birer saatlik iki temperleme için eğriden okunan değer. |
| M42 | Yaklaşık 66 HRC | 1.120 °C’de sertleştirme ve 560 °C’de birer saatlik üç temperleme için eğriden okunan değer. |
Sala Punzoni kataloğu M2 ve M42’yi ayrı HSS seçenekleri olarak listeliyor ve yüzey işlemleri sunuyor. Yukarıdaki değerler farklı koşullarda elde edilmiştir. M2 ve M42’nin bu koşullarda yakın sertlik göstermesi, kalıp çifti başına ek parça sayısını hesaplamak için yeterli değildir.
Giriş kalite kontrolünde kullanılacak sertlik kaydını isteyin
Çelik kalitesini ve teslim edilen çifti malzeme partisiyle ilişkilendiren belgeyi isteyin. Sertlik raporunun her kalıbı mı, parti numunesini mi, yoksa şahit numuneyi mi kapsadığını netleştirin. Şahit numune kullanılıyorsa kalıp çiftinin ısıl işlem partisiyle ilişkisini sorun. Çalışan dişlere zarar gelmemesi için ölçüm yerini sipariş öncesinde kararlaştırın. Raporda ölçüm yöntemi, ölçek, sonuç ve ölçümün hangi işlem aşamasında yapıldığı yer almalı.
Nitrürleme veya kaplama varsa ana malzemenin sertliği ile yüzey işlemini ayrı kalemlerde yazdırın. İşlem sonrasında hangi özelliğin nerede kontrol edileceğini belirleyin. Sertlik ölçümü, kararlaştırılan teslim durumunu kontrol etmeye yarar. Çelik kalitesini doğrulamak için malzeme tanımı ve izlenebilirlik kayıtlarını kullanın. İşlemler iki teklifte farklıysa bunu deneme kaydına ekleyin.
Yedek kalıp çiftlerini aynı koşullarda deneyin
İki kalıp aynı makineye takılabilir ama taslağa farklı şekilde temas edebilir. Her iki tedarikçiye sabit ve hareketli kalıp resimlerini, diş profilini ve giriş ile son şekillendirme bölgelerinin geometrisini verin. Profil veya bağlantı değişikliği öneriliyorsa teklif çiziminde işaretlenmesini isteyin. Çelik değişikliğinin etkisini ölçmek için giriş ve profil sabit kalmalı. Geometri de değişirse deneme iki kalıp tasarımını bir bütün olarak karşılaştırır.
Örneğin bir hat, çelik vidayı ısıl işlem öncesinde onaylı bir DC53 çiftiyle ovalıyor. Yedek teklifte M42 bir iyileştirme olarak sunuluyor. İki teklifin anma profili aynı olsa da ikinci teklif farklı bir yüzey işlemi içeriyor. Mevcut kalıba göre değişen noktaları belirleyin. Denemede aynı taslak partisini, kayıt altına alınan çap aralığını, aynı makineyi ve aynı yağlayıcıyı kullanın. Kontrol aralıklarını eşitleyin ve mastar sonucunu, diş yüzeyini ve görülen takım hasarını kaydedin. İlk numunelerin geçmesi ayarın uygunluğuna ilişkin kanıt sağlar. Karar takım ömrüne bağlıysa denemenin önceden belirlenmiş ömür sonu koşulunu değerlendirecek kadar sürmesi gerekir.
Deneme sonucuna göre satın alma kararı
| Gözlem | Karar |
|---|---|
| İlk kontrolde mastar sonucu farklı | Çelik kalitesini değerlendirmeden önce profil, montaj ve taslak ölçüm kayıtlarını karşılaştırın. |
| İki çift de yüzey şartı dâhil planlanan kontrolleri geçiyor | İki sonucu da bu deneme için başarılı kaydedin. Takım ömrü satın alma kararını etkiliyorsa karşılaştırmayı sürdürün. |
| Yedek çiftin giriş bölgesinde bir sıra diş kırılıyor | Hasarın yerini, işlenen parça sayısını ve numunenin durumunu kaydedin. Giriş geometrisini, montajı ve işlem belgelerini kalıpçıyla birlikte inceleyin. |
Her çift için 2.000 parçalık kısa bir deneme yapıldığını varsayalım. İki çift de kararlaştırılan durdurma koşuluna ulaşmadan denemeyi tamamlıyor. Her çift için planlanan duruşa kadar 2.000 parça işlendiğini ve kaçının kabul edildiğini yazın. Yedek çiftte 12 parça reddedildiyse kabul edilen sayı 1.988'dir. Bu sayılar bir hesap örneğidir. Kalıbın tüm kullanım süresi boyunca kabul edilen parça başına maliyeti hesaplamak için daha uzun deneme kaydı ve gerçekleşen taşlama ile kurulum maliyetleri gerekir.
Denemeyi neyin bitireceğini önceden yazın. Örneğin kararlaştırılan mastar kontrolünde doğrulanmış ilk sapma veya çalışmayı durduran görünür kalıp hasarı. Kabul edilen parça sayısını ayar ve makine duruşlarından ayrı kaydedin. Böylece ilk ayardaki bir sorun ile kullanımdan sonra oluşan aşınma birbirine karışmaz. Düz kalıp çiftini eşleştirme kılavuzu, izin hangi kalıp ve temas noktasına ait olduğunu kaydetmeye yardımcı olur.
Daha yüksek HRC, muadil kalıbı onaylamak için yeterli mi?
Önce taslağın durumunu ve önerilen kalıp tasarımını netleştirin. Tedarikçi çeliği, kaplamayı veya giriş geometrisini değiştiriyorsa gerekçesini ve satın alma kararınız için önemli olan muayene ile kullanım şartlarını kapsayan bir karşılaştırmayı isteyin. Varsa mevcut kalıp raporunu ve aşınma ya da kırılmanın ilk görüldüğü yeri paylaşın.
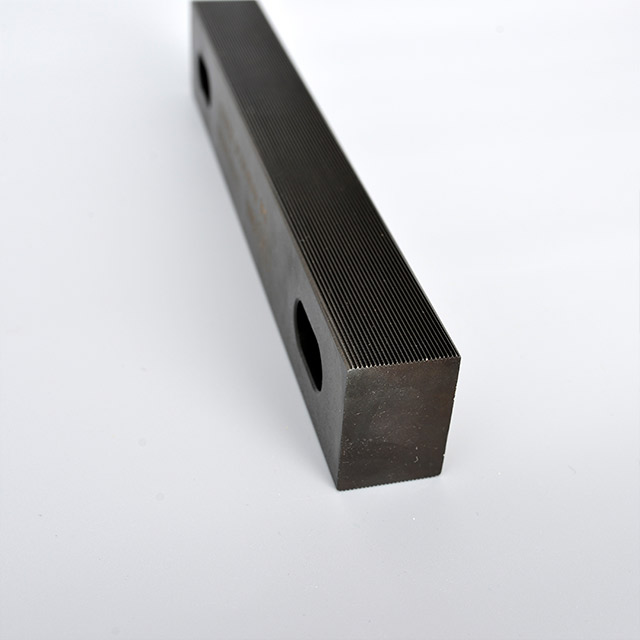
Vida ve cıvata için düz diş ovalama kalıplarını veya diş ovalama kalıbı çeşitlerini inceleyin. Teklif için taslak durumunu, kalıp resmini ve mevcut sertlik raporunu gönderin.