Kaltumformwerkzeuge für hochfeste Schrauben: Drahtzustand angeben
Bei einer Anfrage für Kaltumformwerkzeuge für hochfeste Schrauben den Drahtzustand beim Eintritt in die Maschine getrennt von der Festigkeitsklasse der fertigen Schraube angeben. Der erste beschreibt den Werkstoff, den das Werkzeug tatsächlich umformt. Die zweite beschreibt die geforderte Leistung des fertigen Verbindungselements. Allein aus der Festigkeitsklasse lässt sich der Werkzeugeinsatz nicht ausreichend beurteilen.
Welcher Prozessschritt liefert die Endfestigkeit?
Ein Fachbericht von Nippon Steel zu Kaltstauchdraht beschreibt einen üblichen Prozessweg: Der Draht wird vor dem Stauchen vorbereitet, die geformte Schraube später vergütet. Das Werkzeug verarbeitet die Schraube daher nicht im abschließend wärmebehandelten Zustand. Nippon Steel beschreibt auch bestimmte Drahtsorten und Prozesswege ohne nachträgliches Vergüten. Das ist eine abgestimmte Werkstoff- und Prozesswahl; eine bestehende Wärmebehandlungsvorgabe darf daraus nicht gestrichen werden.
In der Anfrage kennzeichnen, welche Vorgänge vor und nach der Kaltumformung stattfinden. Wird der Draht im eigenen Betrieb gezogen oder anderweitig vorbereitet, Lieferzustand und Zustand an der ersten Umformstation auseinanderhalten. Mit dem Drahtlieferanten klären, welche Prüfdaten das eingesetzte Material abbilden. Ein Prüfbericht für die fertige Schraube ersetzt keine Drahtdaten.
Unterlagen für die Werkzeuganfrage
| Unterlage | Benötigte Angaben | Zweck |
|---|---|---|
| Fertige Schraube | Zeichnungsstand, Festigkeitsklasse, Endprüfung und freigegebene Folgeprozesse. | Legt die Endabnahme fest. |
| Draht an der Maschine | Sorte, Durchmesser, Los, Vorbehandlung, verfügbare Festigkeits- oder Härtewerte mit Prüfverfahren, Oberfläche und Schmierzustand. | Beschreibt den Werkstoffzustand für die Werkzeugprüfung. |
| Umformvorgang | Maschinenmodell, Stationszeichnungen, Zwischenformen und Gegenwerkzeuge. | Ordnet die Drahtdaten der tatsächlichen Umformung zu. |
| Versuchsabnahme | Vereinbarte Prüfungen am umgeformten Teil, getrennt von der Endprüfung nach den Folgeprozessen. | Verhindert, dass der Werkzeugversuch mit der Endqualifikation verwechselt wird. |
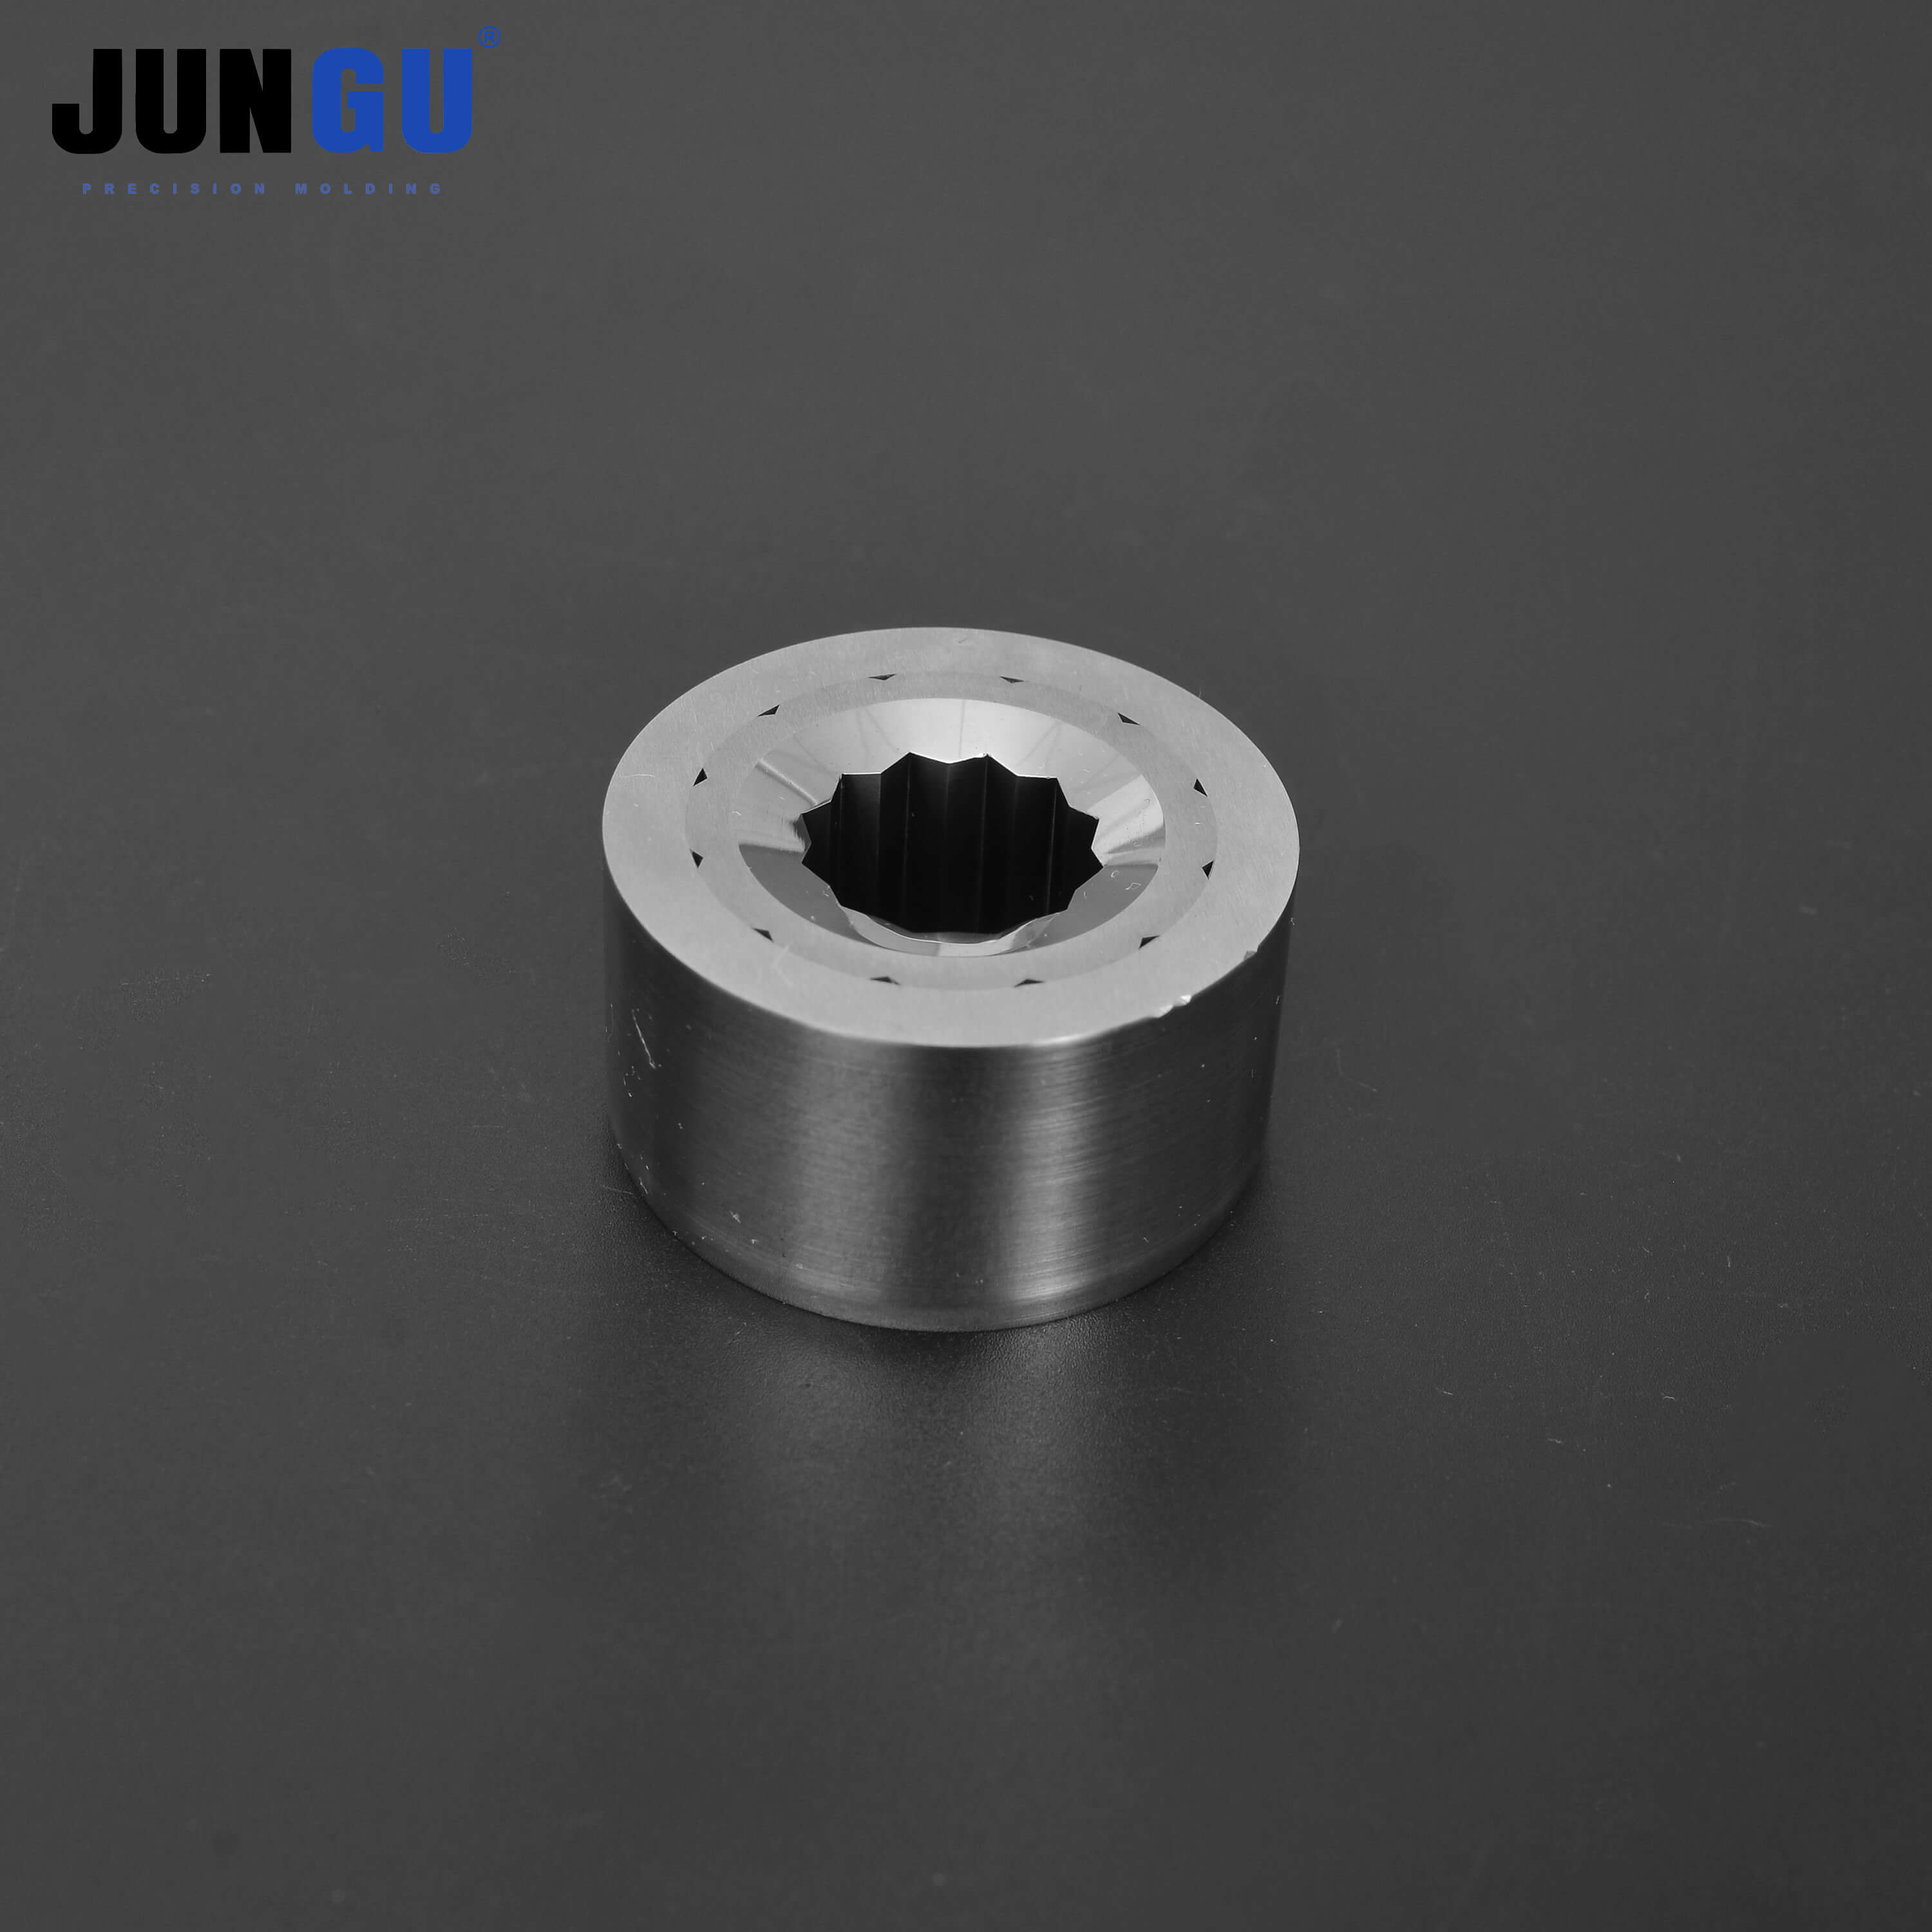
Mit der Prüfung der Umformfolge lassen sich Zwischenformen den Stationen zuordnen. Für die Einordnung des Lieferumfangs siehe Jungus Matrizen für die Schraubenumformung und Hartmetallwerkzeuge für mehrstufige Schraubenumformung.
Bei Drahtwechseln den Vergleich erhalten
Zwei Aufträge können dieselbe Endfestigkeit verlangen: Der eine nutzt vorbereiteten Draht und eine spätere Wärmebehandlung, der andere einen separat freigegebenen Draht und Prozessweg. Auch bei gleicher Endzeichnung sind das zwei unterschiedliche Fälle für die Werkzeugprüfung. Das Beispiel zeigt den Informationsbedarf; es bewertet nicht die Werkzeugbelastung der beiden Wege.
Treten beim Drahtwechsel Risse oder Verschleiß auf, Daten des zuvor freigegebenen Loses sichern und die Station mit dem ersten sichtbaren Fehler benennen. Gekennzeichnete Zwischenmuster oder Fotos, Werkzeugrevision und gleichzeitige Einstellungsänderungen mitsenden. So lassen sich Werkstoffänderungen besser von Stations- und Werkzeugänderungen abgrenzen. Die Endfestigkeit oder ein einzelnes Schadensfoto rechtfertigt für sich genommen keinen härteren Einsatz.
Fragen vor der Bestellung
Ist eine Anfrage ohne endgültiges Drahtlos möglich?
Ja. Vorgesehene Sorte, Vorbereitung und verfügbare Daten als vorläufig kennzeichnen. Vor der Werkzeugauslegung oder Versuchsabnahme klären, welche Angaben noch bestätigt werden müssen.
Belegt ein erfolgreicher Umformversuch die Festigkeitsklasse?
Nein. Geometrie und Fehler in der relevanten Umformstufe erfassen; die endgültigen Eigenschaften nach dem freigegebenen Prüfplan bestätigen.
Schrauben- und Stationszeichnungen mit den Drahtdaten an Jungu senden. Bei Ersatzwerkzeugen die weiterverwendeten Teile und den zuletzt freigegebenen Einrichtzustand angeben.