Kaltstauchfehler: Falten unter dem Schraubenkopf
Eine Linie an der Unterseite eines kaltgestauchten Schraubenkopfs kann eine Umformfalte, ein aus dem Draht übernommener Längsfehler oder eine Werkzeugspur sein. Stammt das Teil direkt von der Kaltstauchmaschine, fotografieren Sie die Stelle möglichst vor Wärmebehandlung oder Beschichtung. Markieren Sie die Lage in der Zeichnung und kennzeichnen Sie das Muster mit Los und Umformstufe. So besprechen Qualitätssicherung und Werkzeugbau dieselbe Stelle am selben Teil.
Die Lage der Linie festhalten
Die Kopfauflage ist die Fläche, mit der der Schraubenkopf auf dem verschraubten Bauteil aufliegt. Verläuft die Linie am äußeren Bundrand, im Übergangsradius zwischen Kopf und Schaft oder weiter längs am Schaft? Nehmen Sie ein Übersichtsbild und eine Nahaufnahme mit Maßstab auf. Bei einem runden Bund hilft ein festgelegter Winkelbezug, etwa eine Schlüsselfläche. Wenn vorhanden, legen Sie ein freigegebenes Vergleichsteil mit demselben Zeichnungsstand dazu.
Eine Falte kann entstehen, wenn sich Material beim Umformen über sich selbst legt. Ein Längsfehler aus dem Draht kann bis in den Kopf mit umgeformt werden. Das Oberflächenbild allein reicht für die Zuordnung oft nicht aus. Dubiel und Balawender untersuchten drei Fälle von Oberflächenfehlern an Schraubenkopfauflagen mit Versuchen und Simulationen. Für die Fehlersuche lohnt sich deshalb der Blick auf die Zwischenstufen. Studie zur Kopfauflage von Schrauben.
Vor der Werkzeugbestellung die Stufenmuster vergleichen
Die Tabelle zeigt, welche Proben und Unterlagen bei den jeweiligen Beobachtungen weiterhelfen. Nutzen Sie zuerst Rückstellmuster. Weitere Teile nur nach dem betrieblich freigegebenen Verfahren entnehmen.
| Beobachtung | Was vergleichen? | Wer prüft? |
|---|---|---|
| Linie am Schaft setzt sich bis in den Kopf fort | Rückstellprobe vom selben Drahtcoil, frühe Stufenmuster und Angaben zum Drahtlos. | Werkstoffprüfung und Drahtlieferant. |
| Linie wird nach dem Fertigformen des Bunds sichtbar | Muster vor und nach der letzten Stufe. Bei einem Schliff die Schnittlage über der Linie markieren. | Qualitätssicherung und Werkzeugbau anhand beider Stufenzeichnungen. |
| Ähnliche Spuren liegen bei mehreren Teilen an derselben Stelle | Kontaktfläche an Matrize oder Stempel und freigegebenes Muster gleicher Ausrichtung. | Werkzeugbau oder Instandhaltung mit Angabe von Station und Werkzeugstand. |
| Linie erstmals nach Wärmebehandlung oder Beschichtung gemeldet | Rückstellmuster vor und nach dem Prozess, mit Zuordnung zu Los und Prozessfolge. | Qualitätssicherung und ausführender Betrieb. |
Ein Beispiel: Am äußeren Rand einer Bundschraube ist nach dem Fertigstauchen ein Bogen sichtbar. Am Teil aus der Vorstufe ist er unter denselben Prüfbedingungen nicht zu erkennen. Beide Teile gehören zur Untersuchung. Bleibt die Ursache offen, legt die Qualitätssicherung die Schnittlage fest. Zum Termin gehören die Vorformzeichnung und die Zeichnung des Fertigwerkzeugs. In diesem fiktiven Beispiel grenzt der Stufenvergleich die Suche ein. Ein Schliff kann zeigen, ob sich die Oberfläche ins Teil hinein umlegt oder lediglich eine flache Rille vorliegt.
Prüfanforderung in der Bestellung festlegen
Zeichnung und Bestellung sollten die maßgebliche Norm mit Ausgabe, die Prüfflächen, das vereinbarte Verfahren und die Vorgaben zu Stichproben oder Prüfberichten nennen. Zeichnungsspezifische Anforderungen an Kopfauflage und Übergangsradius gehören vor der Angebotsabgabe in die Anfrage. Die Zahlen zeigen einen Auszug aus dem Geltungsbereich für metrische Teile.
| Norm | Metrischer Geltungsbereich (Auszug) |
|---|---|
| ISO 6157-1:1988 | Gewindenenndurchmesser ≥ 5 mm, Produktklassen A und B, Festigkeitsklassen bis 10.9 im allgemeinen Geltungsbereich. |
| ASTM F788/F788M-20(2025) | Nenndurchmesser ≥ 4 mm, vorgeschriebene Mindestzugfestigkeit ≥ 420 MPa für die erfassten metrischen Teile. |
Durchmesser und Festigkeit geben an, auf welche Teile sich die Normen beziehen. Für die Freigabe gilt die Anforderung an die jeweilige Fehlerart und Lage gemäß Norm, Zeichnung und Bestellung. Werden beim Werkzeugversuch Rohlinge ohne Gewinde geprüft, sollte die Anfrage festlegen, welche Prüfungen bereits am Rohling erfolgen und welche am fertigen Verbindungselement wiederholt werden.
Den Prüfbericht dem richtigen Muster zuordnen
Geben Sie dem Labor das markierte Teil und die Übersichtsaufnahme mit. So lässt sich die Schliffebene später wieder zuordnen. Der Bericht sollte getrennt beschreiben, was an der Oberfläche sichtbar war und was der Schliff gezeigt hat. Eine nicht mehr auffindbare Linie ist eine schwache Grundlage für eine Werkzeugänderung. Ist das Los gesperrt, bewahren Sie Schliff, unversehrtes Vergleichsteil und die zugehörigen Kennzeichnungen zusammen auf.
Gehört eine neue Matrize zur Abstellung, vereinbaren Sie zwei Prüfungen für den Versuch. Prüfen Sie zuerst die üblichen Kopfmaße aus der Zeichnung. Halten Sie anschließend den Befund an Kopfauflage und Übergangsradius nach der vereinbarten Prüfvorgabe fest. Wird die Vorform geändert, behalten Sie ein gekennzeichnetes Teil aus der geänderten Stufe. Der Leitfaden zur Umformfolge zeigt, was in diese Zeichnung gehört.
Welche Unterlagen braucht der Werkzeuglieferant?
Schicken Sie Teil- und Vorformzeichnung, Stationsnummer, Werkstoffzustand, Losangabe und beschriftete Bilder oder den Schliffbericht. Kennzeichnen Sie den Prüfbereich in der Teilzeichnung. Für einen Ersatzeinsatz geben Sie das vorhandene Gehäuse und seine Anschlussmaße an. Soll der Lieferant die Umformfolge mit prüfen, vereinbaren Sie, aus welchen Stufen beim Versuch Muster aufbewahrt und wie sie gekennzeichnet werden.
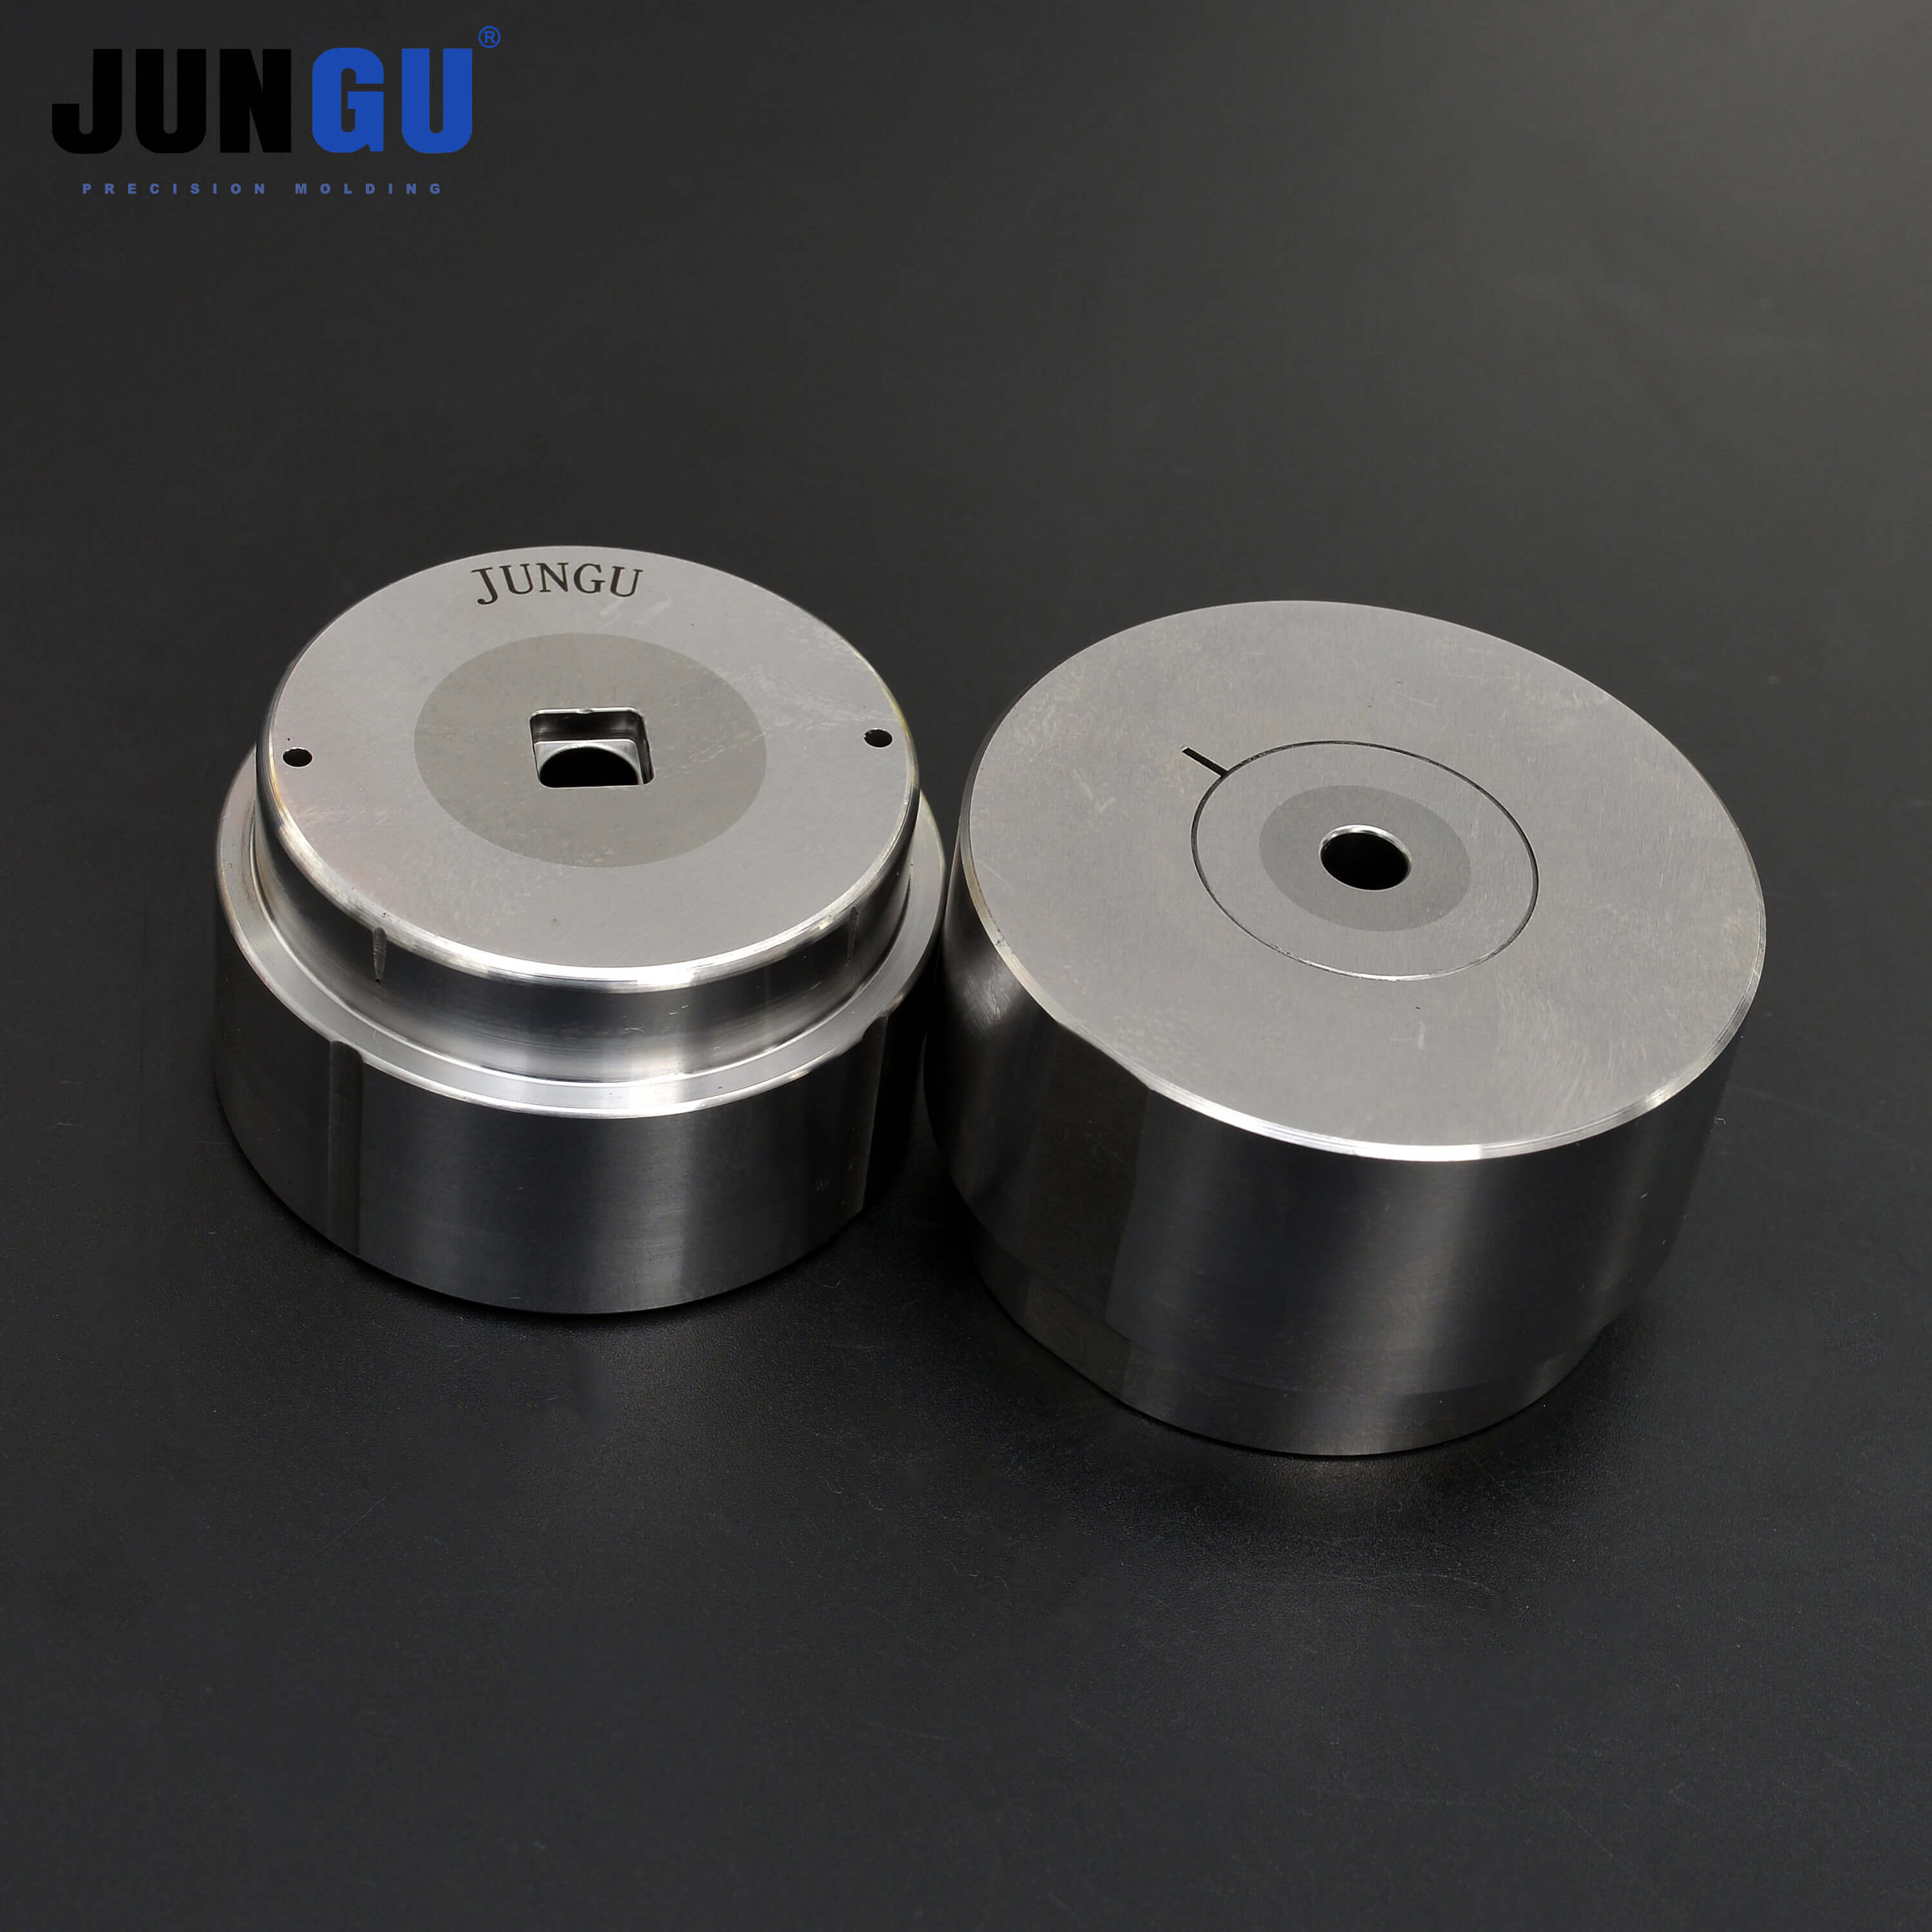
Zur Kaltstauchmatrize für Schrauben nach Zeichnung oder zu den Schrauben- und Bolzenformmatrizen. Zeichnungen und Prüfunterlagen für ein Werkzeugangebot senden.