Transferfinger nach dem Werkzeugwechsel prüfen
Prüfen Sie nach einem Werkzeugwechsel zuerst, wie das Teil die eine Matrize verlässt und in die nächste gelangt. Ein Transferfinger kann in die Aufnahme passen und den vorgeformten Rohling an der falschen Stelle greifen. Kennzeichnen Sie den Stationsübergang, vergleichen Sie ihn mit einem freigegebenen Zustand und geben Sie bei der Anfrage Einbau und Greifkontur an.
Den Stationsübergang im Rüstprotokoll festhalten
Ordnen Sie Transferfinger, Aufnahme und beide Werkzeuge derselben Übergabe zu. Nennen Sie Ausgangs- und Zielstation, Greiffläche und Sollorientierung. Erfassen Sie Zeichnungsstand, Seite mit eindeutiger Blickrichtung und Aufnahme oder Kassette. Auf einem Foto des ausgebauten Fingers ist die Übergabelage nicht erkennbar.
Klären Sie, wo und wie das Teil unmittelbar vor der Aufnahme bereitsteht. Weicht die Ausgangslage ab, vergleichen Sie zuerst die Auswerferstellung mit dem freigegebenen Rüstzustand. Steht das Teil wiederholbar richtig, erreicht die nächste Matrize jedoch schräg oder verdreht, prüfen Sie die Belege zu Griff, Freigabe und Einlauf. Für Beobachtung und Probenahme gelten die Herstelleranleitung und die betrieblichen Sicherheitsregeln. Greifen Sie bei Maschinenbewegung nicht in den Werkzeugraum.
Welche Einstellungen sich erfassen lassen, hängt vom Transferprinzip ab. SACMA beschreibt die zeitlich gesteuerte Fingerbewegung und zeigt ein System, das Einstellungen nach Produktcode speichert. Prüfen Sie, welche Werte Ihre Maschine speichert und welche vom eingesetzten Werkzeug oder von der Aufnahme abhängen. SACMA-Transfersystem.
Den ersten Punkt der Abweichung suchen
Die Tabelle hilft bei der Beweissicherung. Eine Spur oder eine veränderte Lage kann mehrere Ursachen haben. Vergleichen Sie denselben Zeichnungsstand unter dokumentierten Bedingungen und nutzen Sie vorhandene Gutmuster.
| Beobachtung | Belege | Erste Prüfung |
|---|---|---|
| Lage verändert sich vor dem Greifen | Ausgeworfene Lage und Muster der Vorstufe | Ausgangswerkzeug und Auswerferprotokoll prüfen. |
| Spur erscheint im Greifbereich | Spurlage, Kontaktkontur und Gutmuster | Greifflächen und Zwischengeometrie vergleichen. |
| Teil liegt beim Greifen gerade und beim Eintritt schräg | Orientierung an beiden Punkten und Aufnahmezuordnung | Transferweg, Freigabe und Einlauf durch die Instandhaltung prüfen lassen. |
Eine neue Spur über einen Übergang verfolgen
Nach dem Umrüsten fällt beispielsweise eine Spur am Hals eines Rohlings auf. Das Muster aus Station zwei ist im freigegebenen Versuch unauffällig. Beim Eintritt in Station drei erscheint die Spur auf der vom Greifer berührten Fläche. Damit lässt sich die Untersuchung auf die Übergabe eingrenzen. Greifprofil, Aufnahmeposition und Kontakt auf dem Einlaufweg bleiben mögliche Ursachen.
Dokumentieren Sie Stationen und Spurlage relativ zu einem sichtbaren Merkmal. Legen Sie ein Bild oder eine Skizze des Transferbereichs bei. Ist die Spur schon vor der Aufnahme vorhanden, geben Sie das frühere Muster zur Prüfung von Station zwei. Tritt sie erst nach dem nächsten Umformschritt auf, beziehen Sie Matrize und Stempel der Zielstation ein.
Vergleichen Sie vor Freigabe die vereinbarten Zwischen- und Fertigmaße mit Zeichnung und Prüfplan. Bleibt die Abweichung mit einem nachweislich geeigneten Finger bestehen, sollte die Instandhaltung Maschine und Aufnahme einbeziehen. National Machinery empfiehlt, Bauteilbeobachtungen und Wartungshistorie zur Beurteilung mitzugeben und nach einer Reparatur die betroffene Funktion mit Mustern zu prüfen. National Machinery zur Überholung von Kaltumformmaschinen.
Ersatzfinger von Aufnahme und Werkstück her beschreiben
Senden Sie Aufnahmezeichnung, Bezugsflächen, Befestigungs- oder Positioniermerkmale und die Greifkontur für das Zwischenteil. Nennen Sie Maschinentyp, Aufnahmeversion, Seite und ob ein Einzelfinger oder ein abgestimmtes Paar angefragt wird. Kennzeichnen Sie bei fehlender Originalzeichnung ein vorhandenes Muster als gebraucht und markieren Sie möglichen Verschleiß. Stimmen Sie die Bezugsgeometrie vor der Fertigung ab.
Geben Sie Zeichnungsangaben zur Freigängigkeit gegenüber Matrize und Stempel mit. Klären Sie, welche Maße am losen Bauteil geprüft werden können und welche die Instandhaltung im Einbau bestätigen muss. Versuchs- und Prüfmuster dienen der Freigabe des Übergangs.
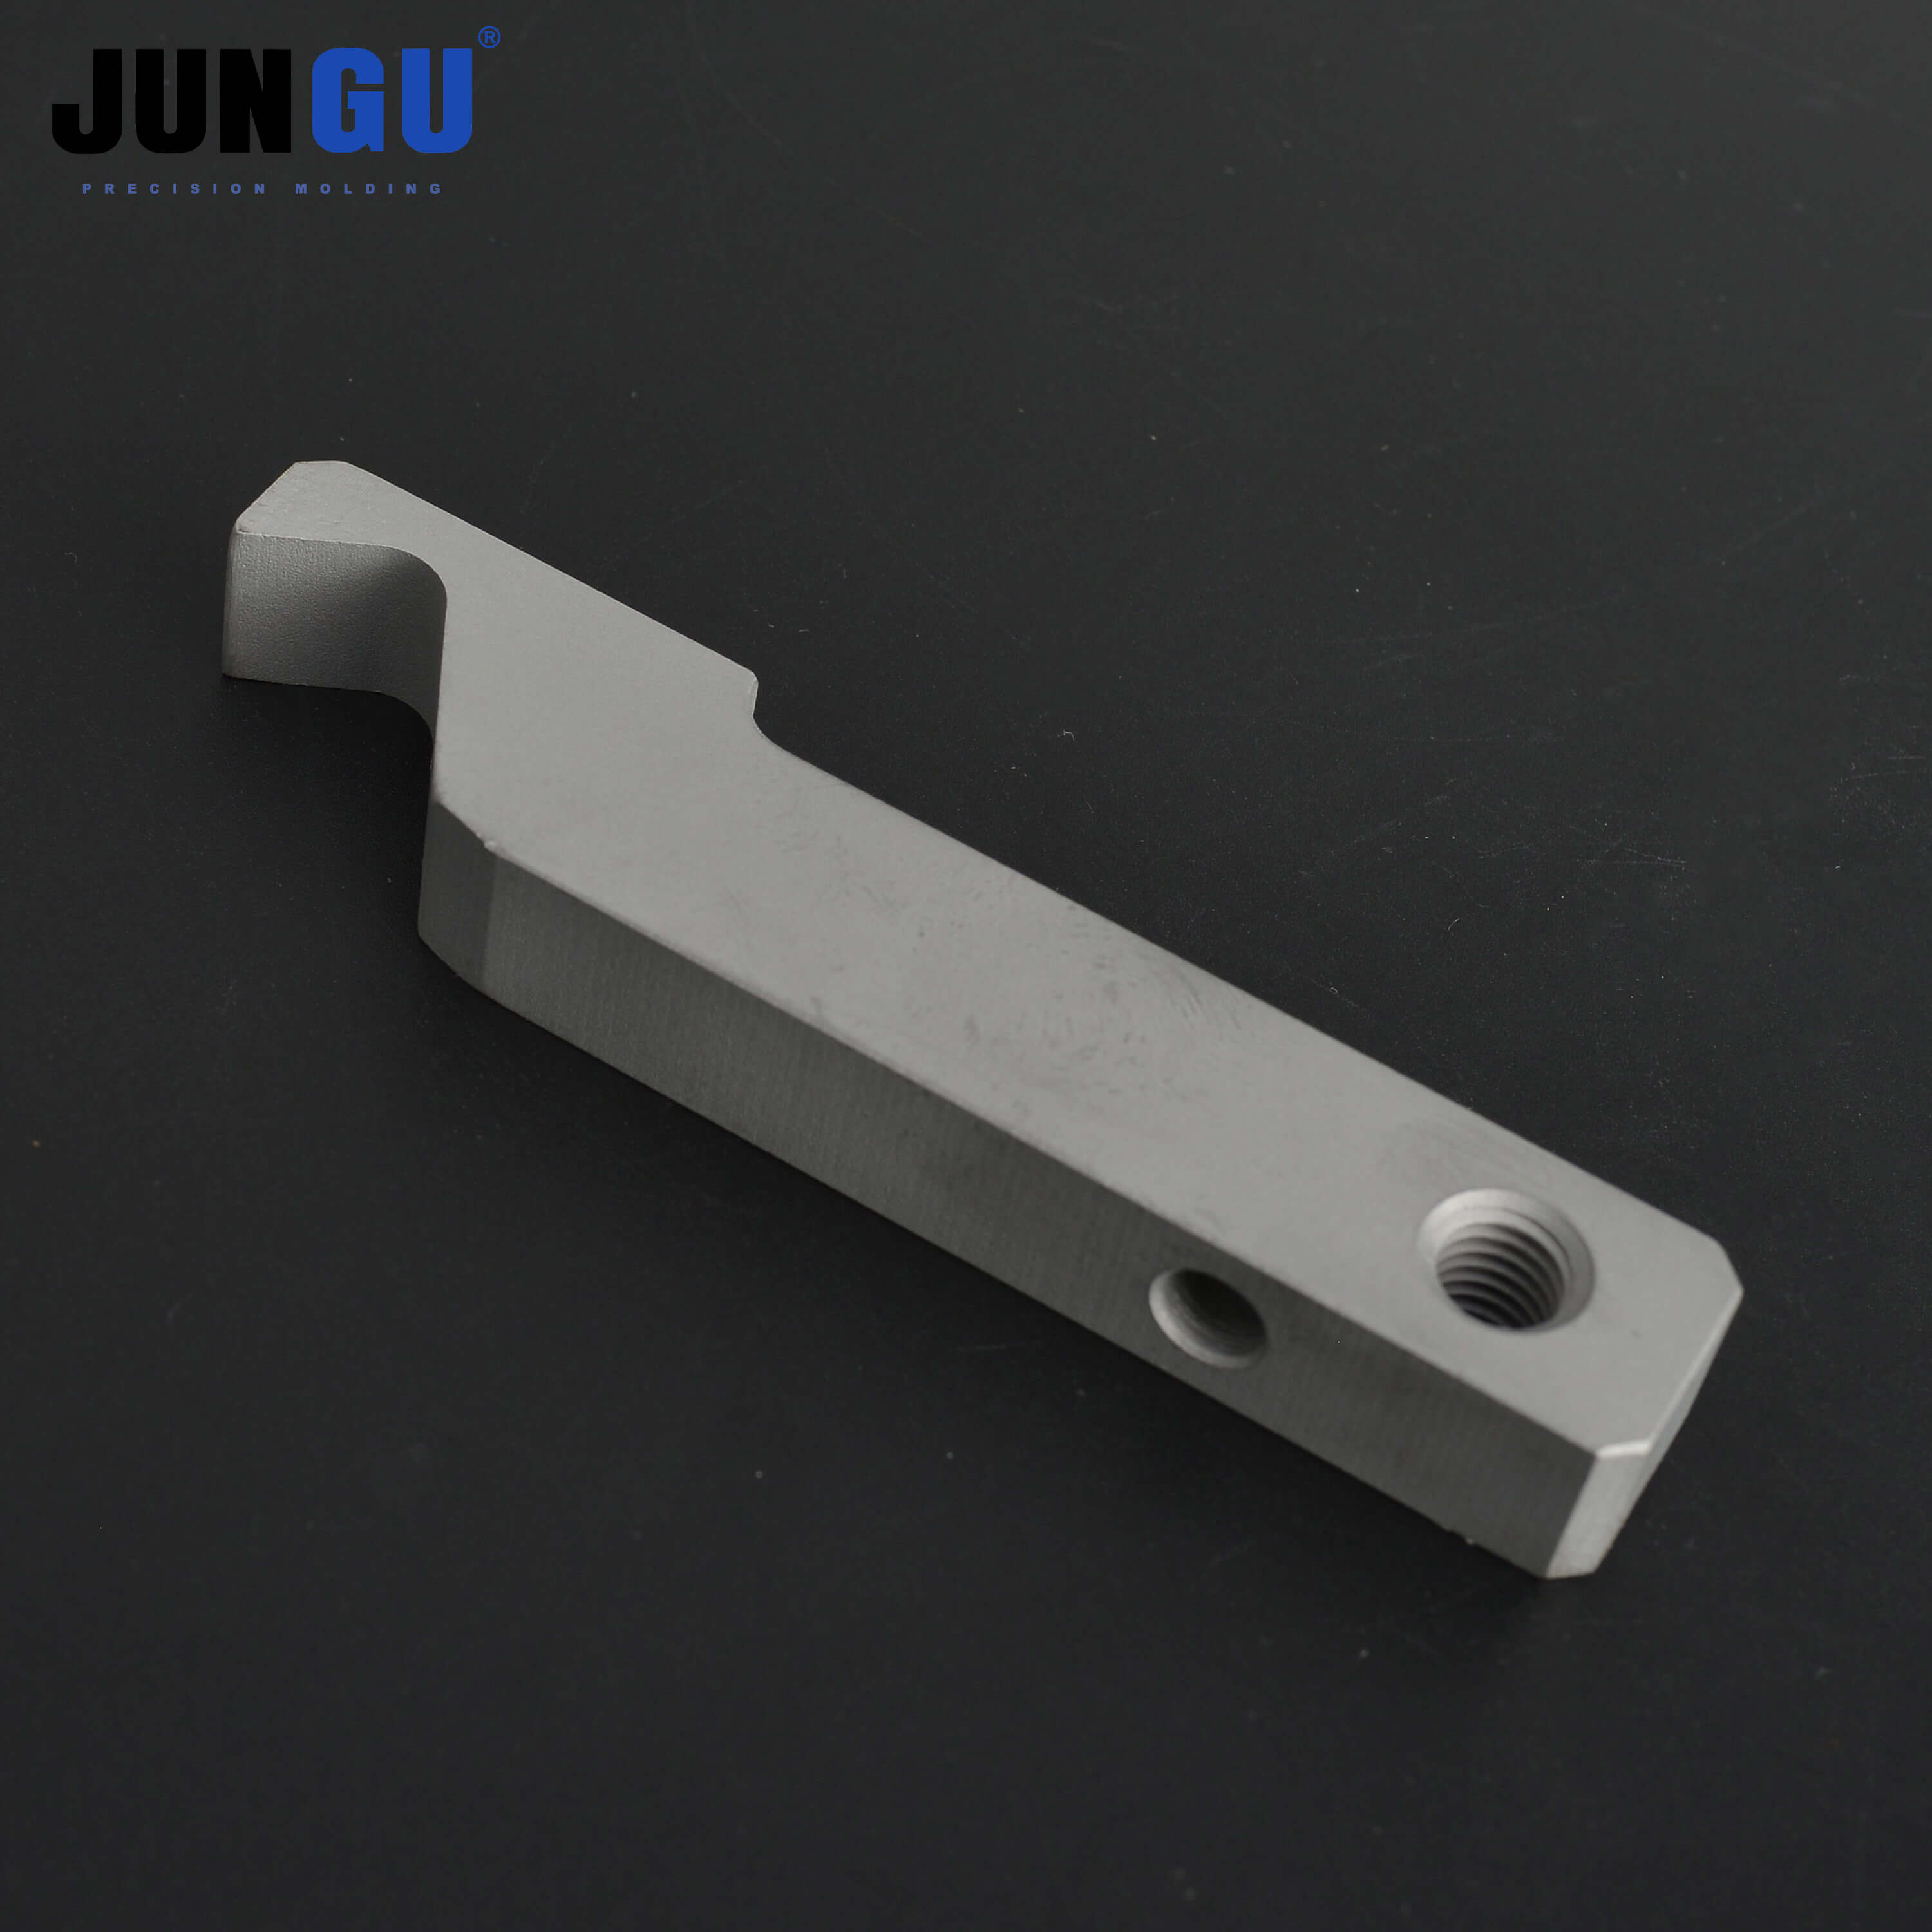
Siehe Transferfinger für Mehrstufenmaschinen, Werkzeuge für Kaltstauchmaschinen und Leitfaden zur Umformfolge. Senden Sie Finger- oder Aufnahmezeichnung und die Geometrie des Zwischenteils.