Hartmetall-Mutternmatrizen: Kernloch vor dem Gewinden prüfen
Bei der Spezifikation von Hartmetall-Mutternmatrizen ist das Loch des Rohlings unmittelbar vor der Gewindeherstellung getrennt vom fertigen Innengewinde festzulegen. Die Gewindebezeichnung allein sagt dem Werkzeuglieferanten weder, welche Zwischengeometrie herzustellen ist, noch wie sie abgenommen wird.
Dieser Leitfaden betrifft kaltumgeformte Mutternrohlinge mit anschließender separater Gewindebearbeitung. Er beschreibt nicht jede Herstellroute. Ziel ist die Abstimmung zwischen Umformwerkzeug und nachfolgendem Gewindeverfahren, ohne eine pauschale Kernlochzugabe zu erfinden.
Rohling und fertige Mutter getrennt spezifizieren
Die Fertigteilzeichnung definiert Gewinde, Außenform und Endabnahme. Ergänzen Sie eine Zwischenzeichnung oder gelenkte Prozessvorgabe für den Rohling, der tatsächlich an die Gewindebearbeitung übergeben wird. Kennzeichnen Sie den Produktionszustand in jedem Prüfprotokoll.
Dieselbe Gewindebezeichnung kann bei Aufträgen mit unterschiedlichen Werkstoffzuständen oder Gewindeverfahren auftreten. Eine Anfrage nur mit dieser Bezeichnung lässt die Zwischenanforderung offen. Ein am ungewindeten Rohling gemessenes Loch ist keine Messung eines fertiggestellten Gewindes.
Klären Sie, welcher Arbeitsgang das an die Gewindebearbeitung übergebene Loch festlegt. Enthält die freigegebene Route Reinigung, Kalibrierung, Wärmebehandlung oder andere Schritte, muss der Prüfzeitpunkt davor oder danach eindeutig sein. Maßgeblich ist der tatsächliche Übergabezustand, nicht eine angenommene Stationsnummer.
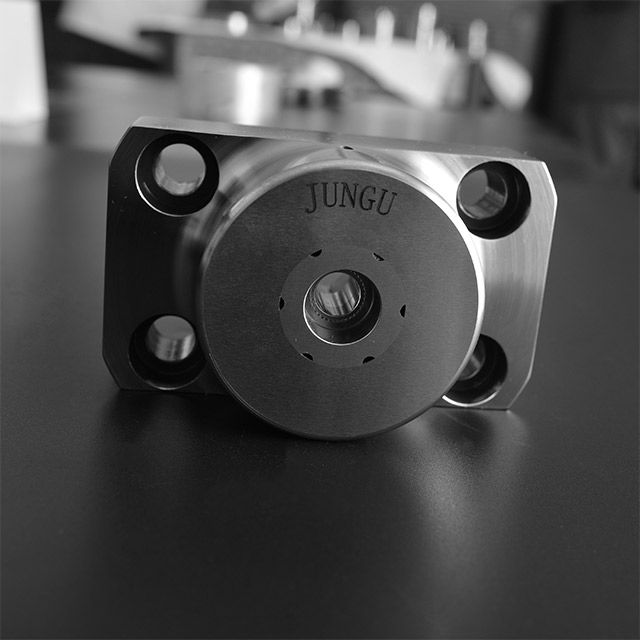
Die Produktseite Hartmetall-Mutternformmatrize beschreibt den zugehörigen Werkzeugumfang. Lochanforderung und Umformstation müssen in den Anwendungsunterlagen erkennbar sein.
Gewindeverfahren vor der Lochfreigabe bestätigen
Yamawa veröffentlicht getrennte Kernlochreferenzen für Gewindeschneiden und Gewindeformen. Deshalb ist das Gewindeverfahren zu klären, bevor ein Katalogwert zur Vorgabe für das Umformwerkzeug wird.
Geben Sie dem Gewindewerkzeuganbieter Gewindespezifikation, Werkstoff und Zustand, ausgewähltes Werkzeug sowie geplanten Prozess. Lassen Sie die anwendbare Lochanforderung und ihr Prüfverfahren bestätigen. Ändert sich das Verfahren, ist die Rohlingsvorgabe erneut zu prüfen, statt den bisherigen Wert automatisch zu übernehmen.
Ein Katalogwert ist ein Eingangswert für diese Abstimmung. Er beweist weder die passende Geometrie eines konkreten kaltgeformten Lochs noch die Konformität des fertigen Gewindes. Eine allgemeine Bohrertabelle ersetzt hier keine Anwendungsfreigabe.
Matrizeneinsatz und Lochwerkzeuge identifizieren
„Mutternmatrize“ kann nur einen Teil des Werkzeugsystems bezeichnen. Chum Yuans Mutternwerkzeugkatalog führt Formeinsätze, Stempel, Auswerfer- und Lochkomponenten getrennt auf. Die Einbaulage ist daher zur Benennung der Bestellposition erforderlich; diese Teilenummern sind keine Jungu-Entsprechungen.
Markieren Sie in der Baugruppenzeichnung das bestellte Teil und seine Gegenkomponenten. Bei einem Lochvorgang gehören Lochstempel, matrizenseitige Abstützung und dokumentierter Weg des entfernten Materials zur Prüfung. Der verantwortliche Konstrukteur muss ihre Zuordnung bestätigen; übernehmen Sie keinen Schneidspalt aus einem Blechwerkzeugbeispiel.
Für einen abgestimmten Ersatz dient die Produktseite Sechskantmuttern-Stempel- und Matrizensatz. Prüfen Sie die relevanten Baugruppenschnittstellen, statt einen Hartmetalleinsatz nur anhand der fertigen Schlüsselweite auszuwählen.
Prüfprotokoll vor dem Gewinden eindeutig machen
| Protokollfeld | Zu beantwortende Frage |
|---|---|
| Stufe und Zustand | Entspricht das Muster dem tatsächlichen Eingang der Gewindebearbeitung? Welche Schritte sind erfolgt? |
| Lochmaß und Lage | Welche Zeichnungsgrenzen, Messstellen und Bezugsflächen gelten? |
| Lochform über die Länge | Wie wird die geforderte Form im relevanten Bereich geprüft, statt nur am Eingang? |
| Eintritt, Austritt und Kanten | Welche Fasen-, Grat- oder Kantenanforderungen sind vereinbart und wie werden sie geprüft? |
| Musteridentität | Welcher Werkzeugstand, welche Werkstoffcharge und welcher Lauf gehören zu den Messwerten? |
Wählen Sie das Verfahren mit der Qualitätssicherung. Eine Prüfung an einer Stelle beantwortet eine engere Frage als die Prüfung der festgelegten Arbeitslänge. Dokumentieren Sie Methode und nachgewiesenes Merkmal; ein Einzelwert belegt nicht das gesamte Lochprofil.
Ausschussstufe vor einer Werkzeugänderung lokalisieren
Bewahren Sie gekennzeichnete Rohlinge und fertige Muster aus demselben rückverfolgbaren Lauf auf. Vergleichen Sie jedes Muster mit den Anforderungen seines eigenen Zustands. Ist das Loch bereits am Rohling fehlerhaft, gehört diese vorgelagerte Abweichung in die Untersuchung. Besteht der freigegebene Rohling die Prüfung, das Gewinde aber nicht, sind beide Nachweise gemeinsam zu bewerten.
Dieser Vergleich lokalisiert eine Beobachtung, beweist aber allein keine Ursache. Ändern Sie Hartmetallsorte, Lochwerkzeug oder Gewindewerkzeug nicht nur deshalb, weil der Ausschuss erst später auffiel. Werkzeugidentität, Werkstoffzustand, Messwerte und Ablehnungsgrund gehören in die Untersuchung.
Ist die gesamte Stationsplanung noch offen, prüfen Sie zunächst die Umformfolge beim Kaltstauchen. Hier geht es um die Lochanforderung an der Übergabe zur Gewindefertigung, nicht um einen neuen Stationsentwurf.
Übergabe freigeben, dann Werkzeug anfragen
Senden Sie Fertigteilzeichnung, Vorgabe des Rohlings vor dem Gewinden, freigegebenes Gewindeverfahren, Maschinenstation und relevante Baugruppenzeichnungen. Bei Ersatz ergänzen Sie vermessene Muster oder Prüfberichte. Benennen Sie beibehaltene Bedingungen und geänderte Anforderungen.
Senden Sie Jungu die Mutternwerkzeugzeichnungen zur Prüfung. Das Angebot kann sich dann auf ein identifiziertes Zwischenprodukt und einen klaren Teileumfang beziehen. Ohne Anwendungsprüfung werden weder Standardlochmaß noch Standzeit oder fertiges Gewindeergebnis zugesagt.
Häufige Fragen
Definiert die Gewindebezeichnung das Loch im Mutternrohling?
Nein. Bestätigen Sie das gewählte Verfahren und legen Sie eine freigegebene Zwischenanforderung mit Prüfverfahren vor.
Gilt ein Kernlochwert für Gewindeschneiden auch für Gewindeformen?
Setzen Sie die Werte nicht gleich. Prüfen Sie die Anwendungsdaten des gewählten Werkzeugherstellers und geben Sie die Rohlingsvorgabe für dieses Verfahren frei.
Ist bei Gewindeausschuss immer die Hartmetallmatrize falsch?
Nein. Prüfen Sie rückverfolgbare Rohlinge und Fertigteile gegen ihre jeweiligen Anforderungen, bevor Prozess oder Komponente geändert werden.