Gewinderollen oder Gewindeschleifen für Positionierspindeln
Wer Gewinderollen und Gewindeschleifen für eine Positionierspindel vergleicht, sollte zuerst den zulässigen Wegfehler festlegen. Eine Mutter kann sich leicht aufschrauben und über den Arbeitshub trotzdem zu weit oder zu kurz verfahren. Passung und axialer Vorschub sind getrennte Abnahmemerkmale.
Was ändert sich mit dem Fertigungsverfahren?
Beim Rollen verdrängen Werkzeuge das Material am Außenumfang des Rohlings. Beim Schleifen trägt eine Schleifscheibe Material ab. Für eine Rollanfrage braucht der Werkzeuglieferant den Rohling im Zustand beim Umformen sowie Angaben zu Maschine und Werkzeugaufnahme. Ein Schleifangebot sollte den Werkstückzustand beim Schleifen und die für die Aufspannung verwendeten Flächen nennen. Beide Angebote sollten die Prüfung am fertigen Teil beschreiben.
Der axiale Vorschub pro Umdrehung entspricht beim eingängigen Gewinde dem Abstand benachbarter Gewindegänge. Bei zwei Gängen und 2 mm Gewindeteilung beträgt der Vorschub 4 mm pro Umdrehung. Ein Angebot für 2 mm Vorschub würde hier eine andere Bewegung liefern, selbst wenn Profil und Wellendurchmesser stimmen. Geben Sie Teilung, Gangzahl, Vorschub pro Umdrehung und Gewinderichtung gemeinsam an.
Katalogwerte auf dieselbe Messstrecke umrechnen
Der Spindelkatalog von Helix Linear zeigt im Abschnitt „Manufacturing Methods“, wie wichtig die Einheit ist. Die folgende Tabelle nutzt die beiden Kategorien aus legiertem Stahl. Die rechte Spalte ist eine rechnerische Umrechnung auf 12 Zoll.
| Verfahren | Aufgeführte Gewindeklassen | Angegebene Vorschubgenauigkeit | Einheitlich über 12 Zoll |
|---|---|---|---|
| Gerollt | 2C oder Stub | ±0,0003 Zoll/Zoll | ±0,0036 Zoll (±91,4 µm) |
| Geschliffen | 2C, 3C, 3G, 4C, 4G | ±0,0005 Zoll/Fuß | ±0,0005 Zoll (±12,7 µm) |
Mit dem Faktor zwölf wird aus dem Rollwert ein Wert pro Fuß. Die Werte gelten für die Kataloggruppen dieses Herstellers. Sie beschreiben weder örtliche Teilungsfehler noch die erreichbaren Werte eines bestimmten Rollwerkzeugs. Auch der Leitfaden von Tolomatic trennt bei Kugelgewindetrieben Vorschubgenauigkeit und Umkehrspiel. Lassen Sie sich Messstrecke und Messverfahren für Ihre Zeichnung bestätigen.
Nach einer Abweichung den nächsten Prüfschritt wählen
Angenommen, die Zeichnung erlaubt über einen definierten Hub von 12 Zoll ±0,001 Zoll. Der Rollwert im Katalog reicht als Beleg nicht aus. Ein Rollanbieter kann trotzdem ein engeres Limit zusagen und dafür Messdaten liefern. Der Schleifwert liegt unter dem Beispielgrenzwert. Auch dort sind Geometrie, Messstrecke und Endzustand vor der Freigabe des konkreten Teils zu bestätigen.
Passt die Mutter, aber die Baugruppe verfehlt das Wegmaß, erfassen Sie den axialen Weg in Abhängigkeit von der Drehung an mehreren Positionen. Protokollieren Sie Startpunkt und Richtung. Tritt nach einer Richtungsumkehr eine Abweichung auf, untersuchen Sie Umkehrverhalten und Spiel gesondert. Zeigt auch eine unabhängige Messung der Spindel einen zu großen Wegfehler, senden Sie dem Lieferanten den Messverlauf mit Musterkennung und Zeichnung. Ein einzelner Endwert zeigt nicht, in welchem Abschnitt der Fehler entsteht.
Markieren Sie den genutzten Hub getrennt von der Gesamtlänge. Bei einem Freistich oder längerem Gewinde reicht eine Messung nur in der Mitte möglicherweise nicht aus. Halten Sie fest, ob das Teil vor oder nach Endbearbeitung und Oberflächenbehandlung geprüft wurde. Prüfen Sie bei Montageproblemen trotz passender Vorschubmessung auch die Vorgaben zu Geradheit und Einbau.
Beide Angebote anhand derselben Abnahme vergleichen
Geben Sie beiden Anbietern denselben Zeichnungsstand, Vorschub, Grenzwert, Messabschnitt und Endzustand. Fragen Sie nach dem Erstteilprotokoll und nach den Merkmalen, die in Serie überwacht werden. Legen Sie eine erforderliche Prüfung der Richtungsumkehr separat fest. Für Rollwerkzeuge gehören Rohling, Werkstoffzustand, Härte beim Rollen, die Maschinenaufnahme und vorhandene Messkurven zur Anfrage. Klären Sie, wer den Versuch rollt und wer das Teil freigibt. Bei Befestigungsgewinden gelten die Passungs- und weiteren Prüfanforderungen der jeweiligen Zeichnung.
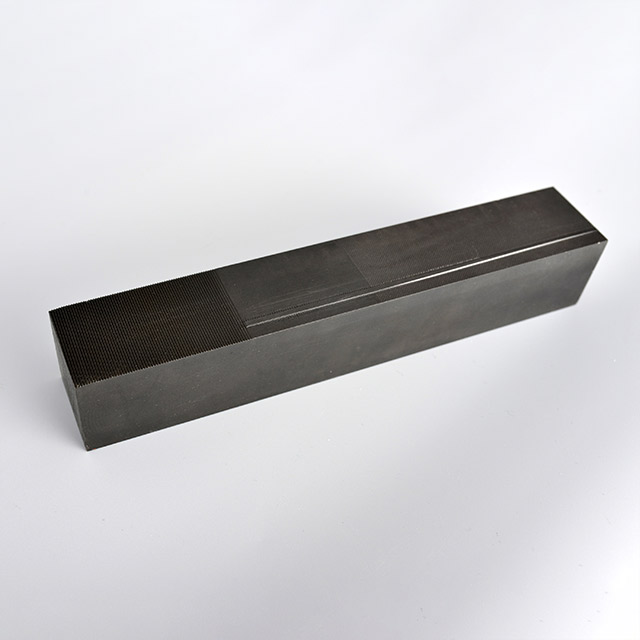
Siehe Gewinderollwerkzeuge, das Katalogbeispiel einer Flachwalzbacke und den Vergleich von Flachbacken und zylindrischen Rollen. Senden Sie Gewindezeichnung, Rohling und Prüfvorgabe, wenn Sie ein Rollwerkzeug anfragen möchten.