Schmierstoffwechsel beim Kaltstauchen prüfen
Vergleichen Sie beim Wechsel des Kaltstauchschmierstoffs den neuen Lauf mit einem freigegebenen Lauf auf dem vorhandenen Werkzeug, bevor Sie die Matrizenspezifikation ändern. Erfassen Sie die Oberfläche des angelieferten Drahts und den an der Maschine aufgebrachten Schmierstoff getrennt. Der Versuch sollte zeigen, welche Bedingung sich änderte und an welcher Station die erste Abweichung auftrat.
Die Änderung an der Umformstation bestimmen
Der Draht kann bereits eine Oberflächenbehandlung und Schmierstoff aus einem früheren Arbeitsgang tragen. Beim Kaltstauchen kann ein weiterer Schmierstoff hinzukommen. Der Handelsname allein beschreibt weder die Drahtoberfläche noch die Auftragsstelle oder weitere Mittel in der Prozessfolge. Fragen Sie den Drahtlieferanten nach dem Lieferzustand und den Schmierstofflieferanten nach dem vorgesehenen Einsatzschritt.
Eine Studie zum Drahtziehen, Fließpressen und Kaltstauchen untersuchte die Schmierung über mehrere Schritte, einschließlich Phosphat- und Seifenbehandlung sowie zusätzlicher Schmierstoffe. Ngaile und Kollegen verglichen Alternativen zur Zinkphosphatschicht unter definierten Versuchsbedingungen. Nutzen Sie diese Arbeiten zur Planung und bestätigen Sie die Eignung auf der tatsächlichen Anlage.
Den Vergleich für die Werkzeugprüfung dokumentieren
| Nachweis | Was zu erfassen ist |
|---|---|
| Freigegebener Lauf | Drahtcharge und Oberflächenvorbereitung, Maschinenschmierstoff, Werkzeugrevision und Zustand, Station und Gutteile. |
| Versuchsänderung | Vorgesehene Drahtbehandlung oder Maschinenschmierung, Auftragsstelle und unvermeidbare Änderungen an Draht, Geschwindigkeit oder Einrichtung. |
| Stationsprobe | Erstes auffälliges Zwischenstück kennzeichnen und eine entsprechende Vergleichsprobe aufbewahren. Ort von Spuren oder unvollständiger Füllung festhalten. |
| Werkzeug und Teil | Materialanhaftungen an denselben Arbeitsflächen und Maße an denselben Messstellen vergleichen. Vergleichbare Lastdaten ergänzen, wenn vorhanden. |
Halten Sie Matrizengeometrie und Drahtcharge möglichst konstant und dokumentieren Sie jede unvermeidbare Abweichung. Kommen neuer Draht und neue Oberflächenbehandlung zusammen, erfassen Sie dies als kombinierte Änderung. Ein kurzer Versuch zeigt die anfängliche Teilequalität und sichtbare Anhaftungen. Aussagen zur Standzeit erfordern eine längere Beobachtung unter vereinbarten Produktionsbedingungen.
Wann sollte die Matrizenspezifikation geprüft werden?
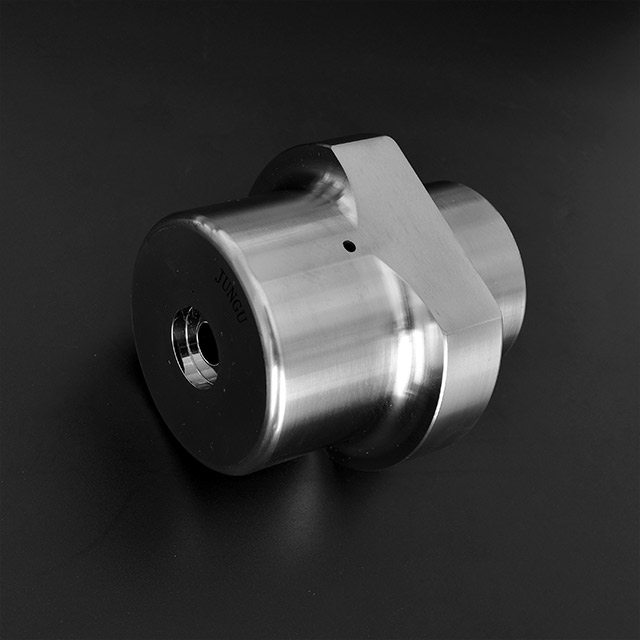
Zeigt der Vergleich ein wiederkehrendes Problem an einer Station, senden Sie die Proben vor und nach dieser Station, die Matrizenzeichnung und das Versuchsprotokoll. Damit kann der Lieferant Arbeitsfläche, Abstützung und Geometrie zusammen mit der Schmierstoffänderung beurteilen.
Siehe Jungus Bolzenmatrize, Kaltstauchmatrizen und den Leitfaden zur Umformfolge.
Senden Sie Jungu die Matrizenzeichnung und den Schmierstoffvergleich zur Werkzeugprüfung.