Hartmetalleinsatz zum Kaltfließpressen: Einlauf und Kalibrierzone prüfen
Für einen Hartmetalleinsatz zum Kaltfließpressen die Vorform und das Teil unmittelbar nach der Fließpressstation dokumentieren. Die Fertigteilzeichnung kann den endgültigen Schaftdurchmesser vorgeben. Die beiden Stationszeichnungen zeigen, welchen Querschnitt der Einsatz reduziert, wo der Absatz entsteht und welche Merkmale sich danach noch ändern.
Einlauf und Kalibrierzone festlegen
Beim Vorwärtsfließpressen drückt der Stempel den Werkstoff durch eine kleinere Öffnung. Der Einlauf leitet den Werkstoff in die Querschnittsreduzierung. Die Kalibrierzone ist der kurze Arbeitsabschnitt mit dem Austrittsmaß. Beide Bereiche sowie Freistellung und axialen Bezug in der Werkzeugzeichnung kennzeichnen. Zwei Einsätze mit gleichem Austrittsnennmaß können unterschiedliche Arbeitskonturen haben.
In einer experimentellen Untersuchung mit Aluminium AA1100 prüften Tiernan und Kollegen den Einfluss von Reduktionsverhältnis, Einlaufwinkel und Kalibrierzone auf die Presskraft. Daraus ergeben sich sinnvolle Prüfpunkte. Die Geometrie anhand des tatsächlich verwendeten Stahls, der Schmierung, der Presse und der Station auslegen lassen.
Stationsdaten für die Anfrage zusammenstellen
| Angabe | Benötigte Unterlagen |
|---|---|
| Vorform | Zeichnungsstand, gemessener Eingangsquerschnitt, Werkstoffzustand und Vorbereitung. |
| Form nach der Station | Reduzierter Durchmesser, Länge, Absatz und Messstellen unmittelbar nach dem Fließpressen. |
| Einsatzkontur | Einlauf, Kalibrierzone, Freistellung und axiale Bezugsflächen. Maße eines verschlissenen Musters gesondert kennzeichnen. |
| Baugruppe | Zeichnungen von Halter und Abstützung, Gegenstempel und weiterverwendete Bauteile. |
| Versuch | Rückverfolgbare Vorformen und Fließpressteile, Maßprotokolle und verfügbare Kraftaufzeichnungen aus derselben Einrichtung. |
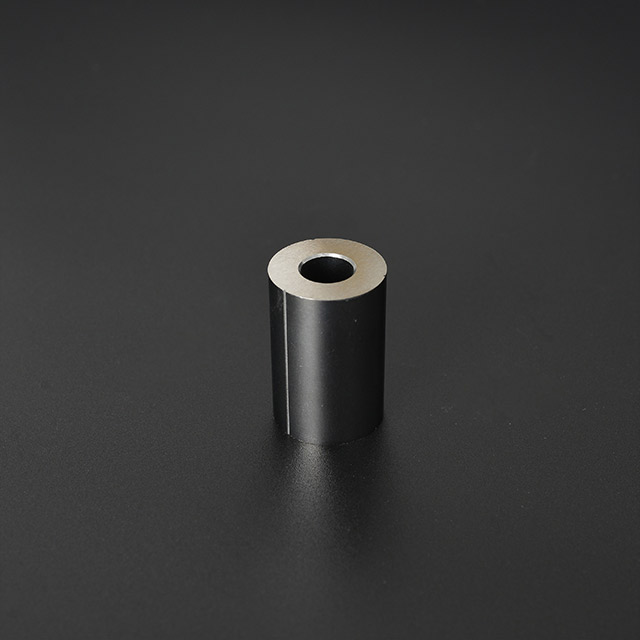
Jungus Hartmetalleinsätze nach Zeichnung und abgestimmte Einsatz- und Stempelsätze zeigen zwei mögliche Lieferumfänge. Sind die Stationsgrenzen noch offen, hilft der Leitfaden zur Umformfolge.
Vor dem nächsten Arbeitsgang messen
Beim Ersatzversuch den reduzierten Abschnitt an den vereinbarten Punkten messen und festhalten, wo Oberflächenspuren relativ zum Absatz beginnen. Musterkennung, Werkzeugrevision, Vorformlos und Schmierzustand zusammen dokumentieren. Abweichungen vom bisherigen Aufbau ausdrücklich erfassen. Maßdrift, Spuren und erhöhte Presskraft getrennt betrachten und mit Arbeitskontur und Baugruppe abgleichen, bevor eine Ursache festgelegt wird.
Eignet sich ein verschlissener Einsatz als Vorlage?
Er hilft bei der Zuordnung der Baugruppe und der Verschleißstellen. Arbeitsmaße anhand einer freigegebenen Zeichnung oder eines akzeptierten Teils vereinbaren und offene Punkte vor der Fertigung klären.
Beide Stationszeichnungen und den Einsatzschnitt an Jungu senden, um das Fließpresswerkzeug prüfen zu lassen.